Кейс: сборка реклоузеров и контроль характеристик
Реклоузеры применяются на линиях 10 кВ для отключения повреждённых участков и автоматического повторного включения. От стабильности привода зависит надёжность многолетней работы, поэтому сборка и контроль механических характеристик здесь особенно важны.
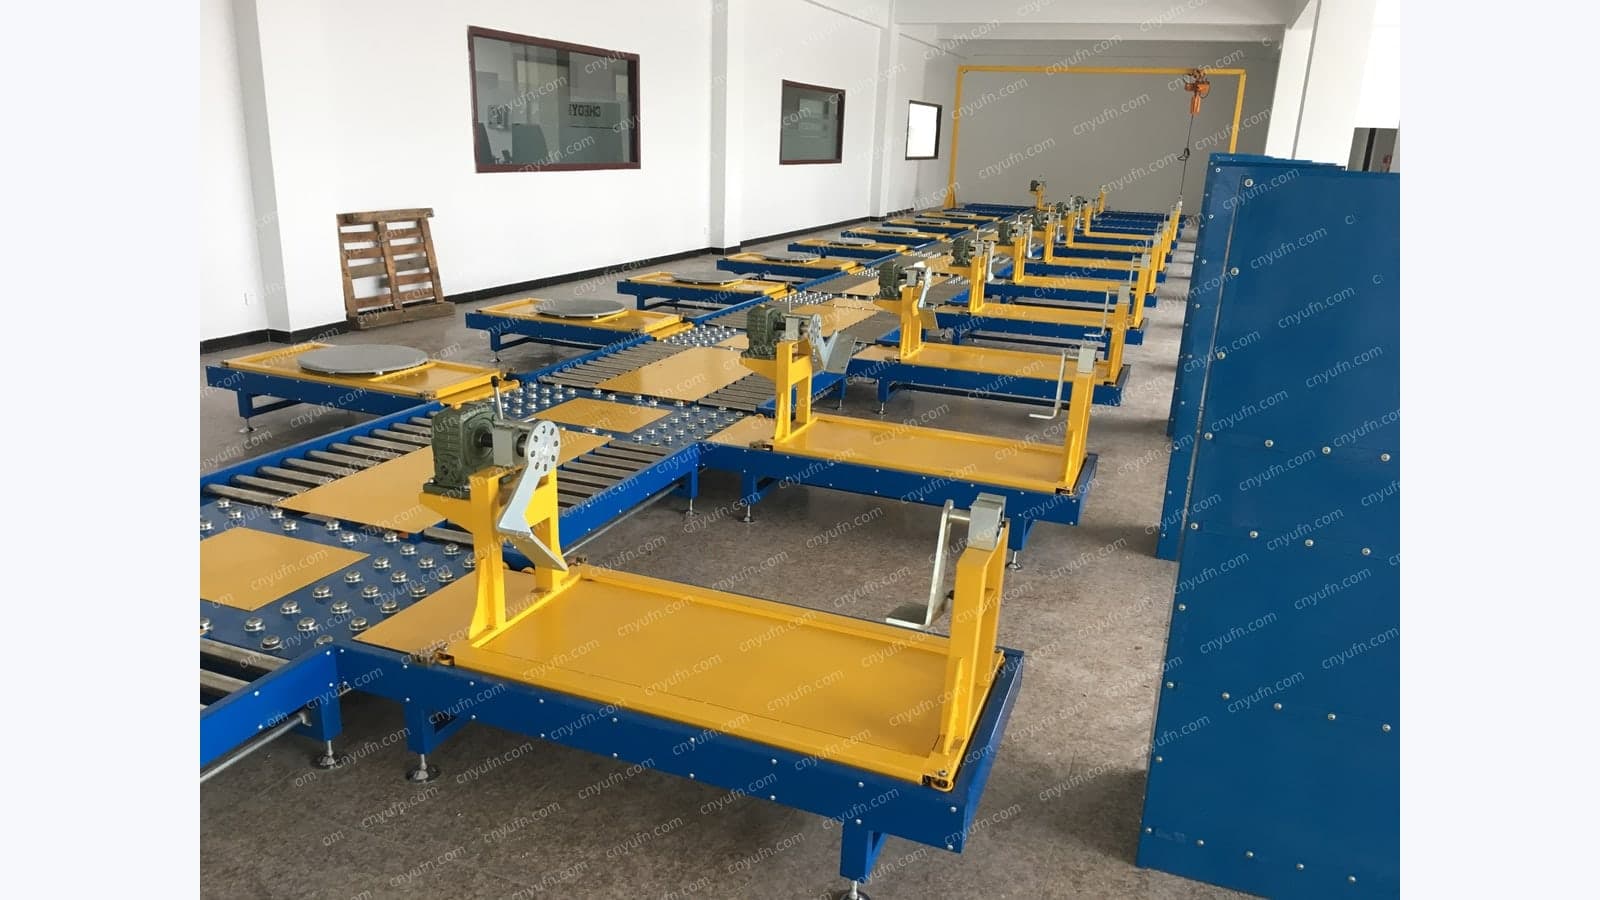
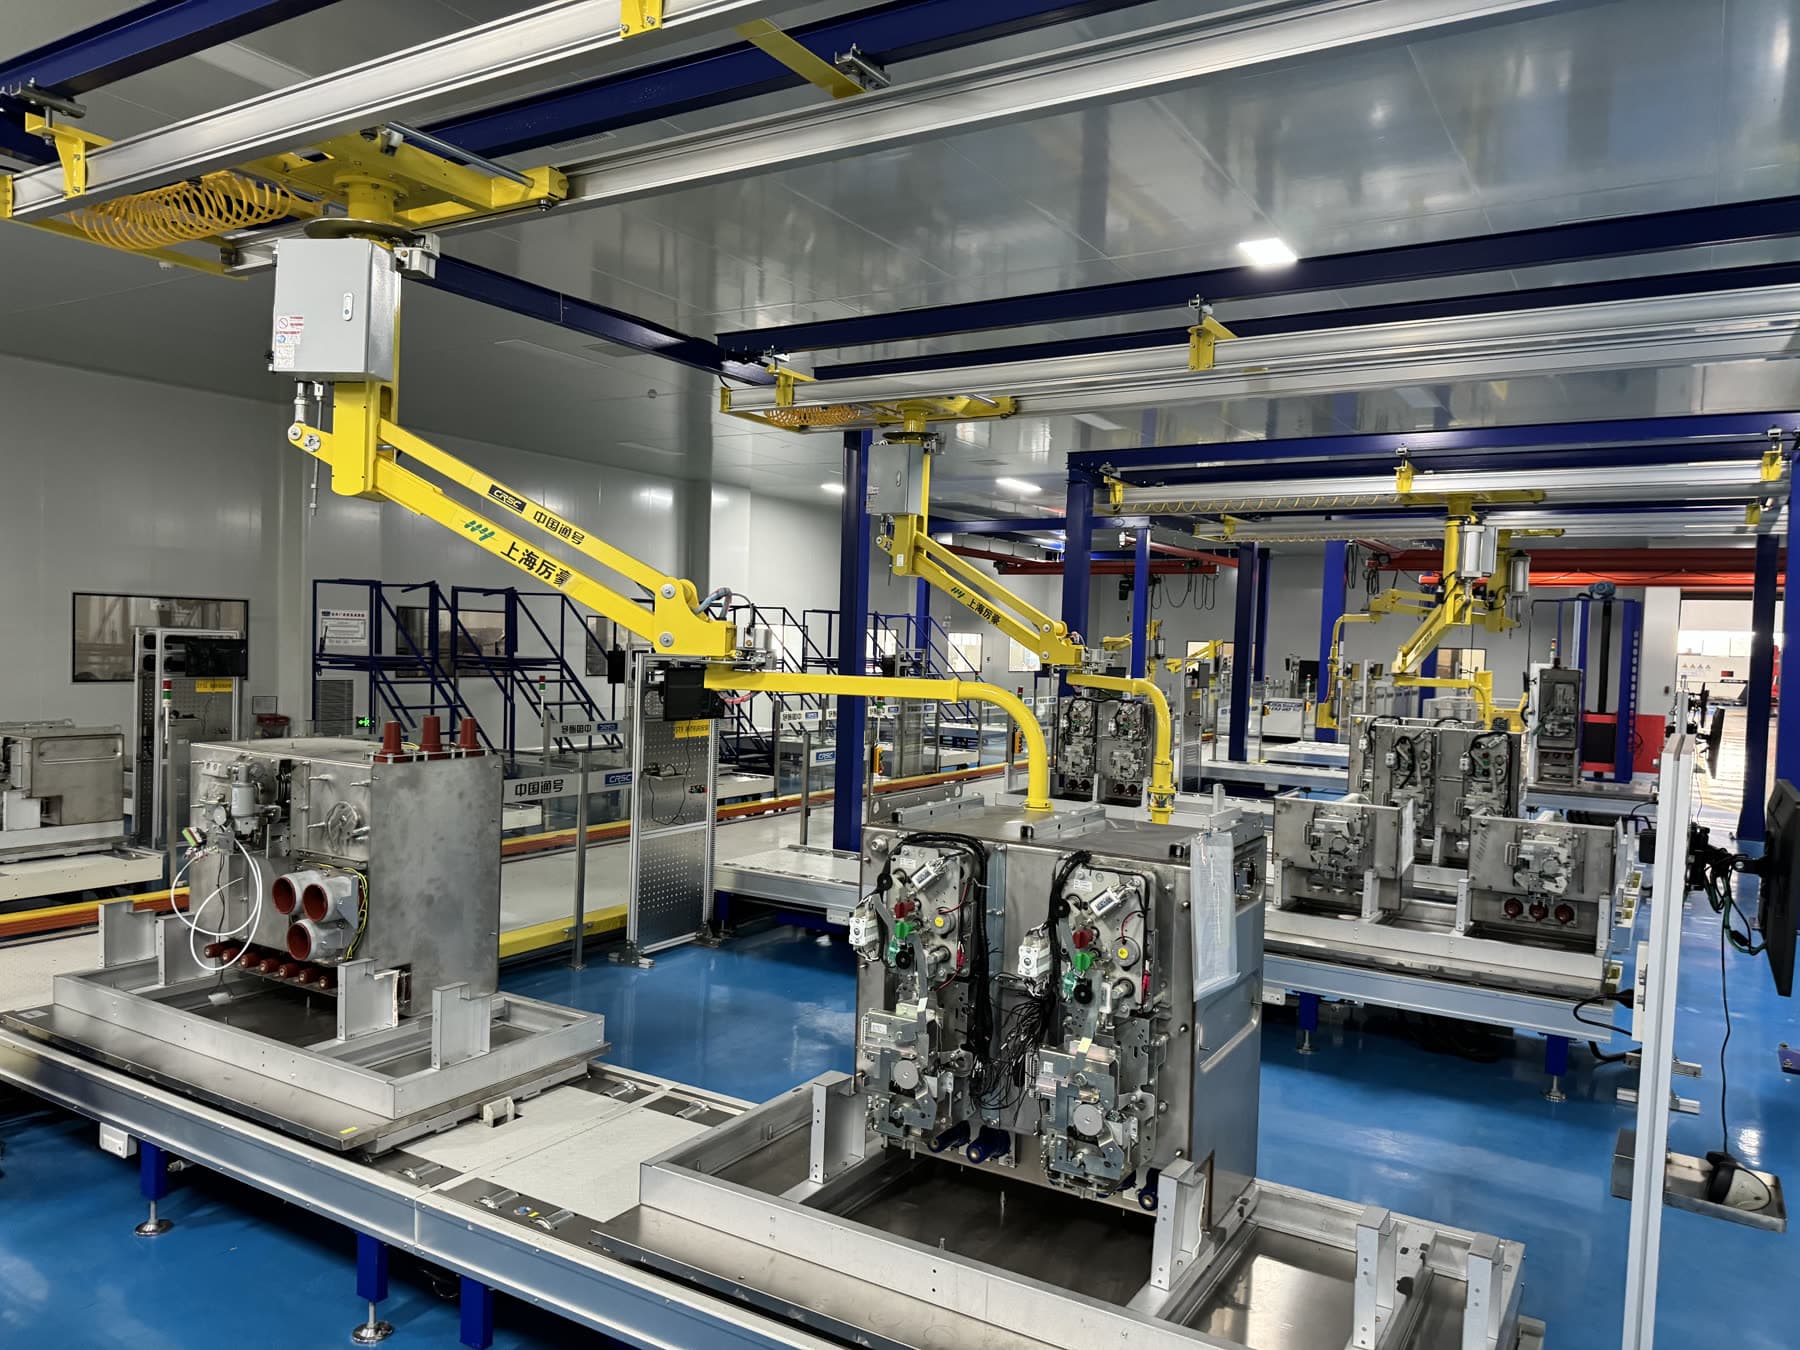
Реклоузеры широко применяются на распределительных линиях 10 кВ, где выполняют изоляцию повреждённого участка и автоматическое повторное включение. Поскольку аппарат должен срабатывать надёжно на протяжении многих лет, сборка привода и контроль механических характеристик приобретают особое значение. Компания Taizhou Yufeng Intelligent Equipment Co., Ltd. спроектировала для производителя распределительных устройств линию сборки реклоузеров с контролем механических характеристик, превратив разрозненные сборочные и испытательные операции в регламентированный поток.
Состав постов сборочной линии
Линия разделена на посты предварительной сборки привода, сборки полюсов, сборки корпуса, вспомогательных цепей и коммутации, наладки и контроля, упаковки и съёма. На посту предварительной сборки монтируются привод с накопителем энергии, катушки включения и отключения и вспомогательные контакты; на посту сборки полюсов три фазы устанавливаются на позиционирующем приспособлении. Пост сборки корпуса соединяет привод с полюсами, контролируя моменты затяжки и зазоры. Каждый пост оснащён специальным инструментом и устройствами защиты от ошибок, а технологическая карта описывает каждый шаг.
Ключевые точки контроля механических характеристик
Контроль механических характеристик реклоузера включает время отключения, время включения, скорости включения и отключения, время отскока, неодновременность фаз и ход контактов. На посту контроля датчики закрепляются на выходе привода, система автоматически снимает кривую срабатывания и принимает решение о годности. Система поддерживает задание числа срабатываний и последовательности операций, имитируя работу реклоузера при повреждении линии, что подтверждает стабильность при повторных срабатываниях.
Наладка и управление данными
На посту наладки выполняются проверка накопителя энергии, электрического и ручного управления и вспомогательных цепей. Данные контроля и наладки привязываются к номеру изделия и централизованно сохраняются в базе. Служба качества по отчётам видит согласованность партии, распределение дефектов и возвраты на доработку, что даёт основу для улучшения технологии.
Производительность и расширение
В типовой конфигурации линия сборки реклоузеров выпускает от 20 до 40 изделий в сутки при такте 10–15 минут. Для заводов с большим объёмом на ключевых постах можно добавить вспомогательное оборудование и автоматический контроль либо организовать параллельные посты. В линии заложены интерфейсы расширения — в дальнейшем к ней можно подключить автоматическую подачу, автоматический контроль и автоматическую упаковку.
Оценка проекта
При планировании сборочной линии предоставьте модель реклоузера, суточную программу, стандарт испытаний механических характеристик, площадь цеха и перечень имеющегося оборудования. На основе конструкции изделия и требований технологии мы разработаем схему постов, подбор оборудования и план такта.
Если вам нужна линия сборки реклоузеров с контролем механических характеристик, обратитесь в Taizhou Yufeng Intelligent Equipment Co., Ltd.
Смотрите также
Кейс: автоматическая линия контроля газовых камер
Изготовление газовых камер среднего напряжения включает контроль механических характеристик и сопротивления цепи, гелиевый течепоиск,…
Кейс: линия газовых камер GIS и финальная сборка
Производство газовых камер для GIS включает изготовление корпуса, монтаж проходных изоляторов и изоляционных деталей, кантование, установку…
Кейс: сборка выключателей, чистое помещение и камера ЧР
Сборка выключателей среднего напряжения требует высокой чистоты, а испытания на частичные разряды чувствительны к условиям сборки и порядку…