Кейс: сборка контактных рычагов VCB и финальная сборка
Контактные рычаги и контакты — важная часть токоведущего контура вакуумного выключателя, от них напрямую зависят допустимый ток и надёжность контакта. Мы стандартизировали мелкие сборочные операции на линии сборки контактных рычагов и финальной сборки.
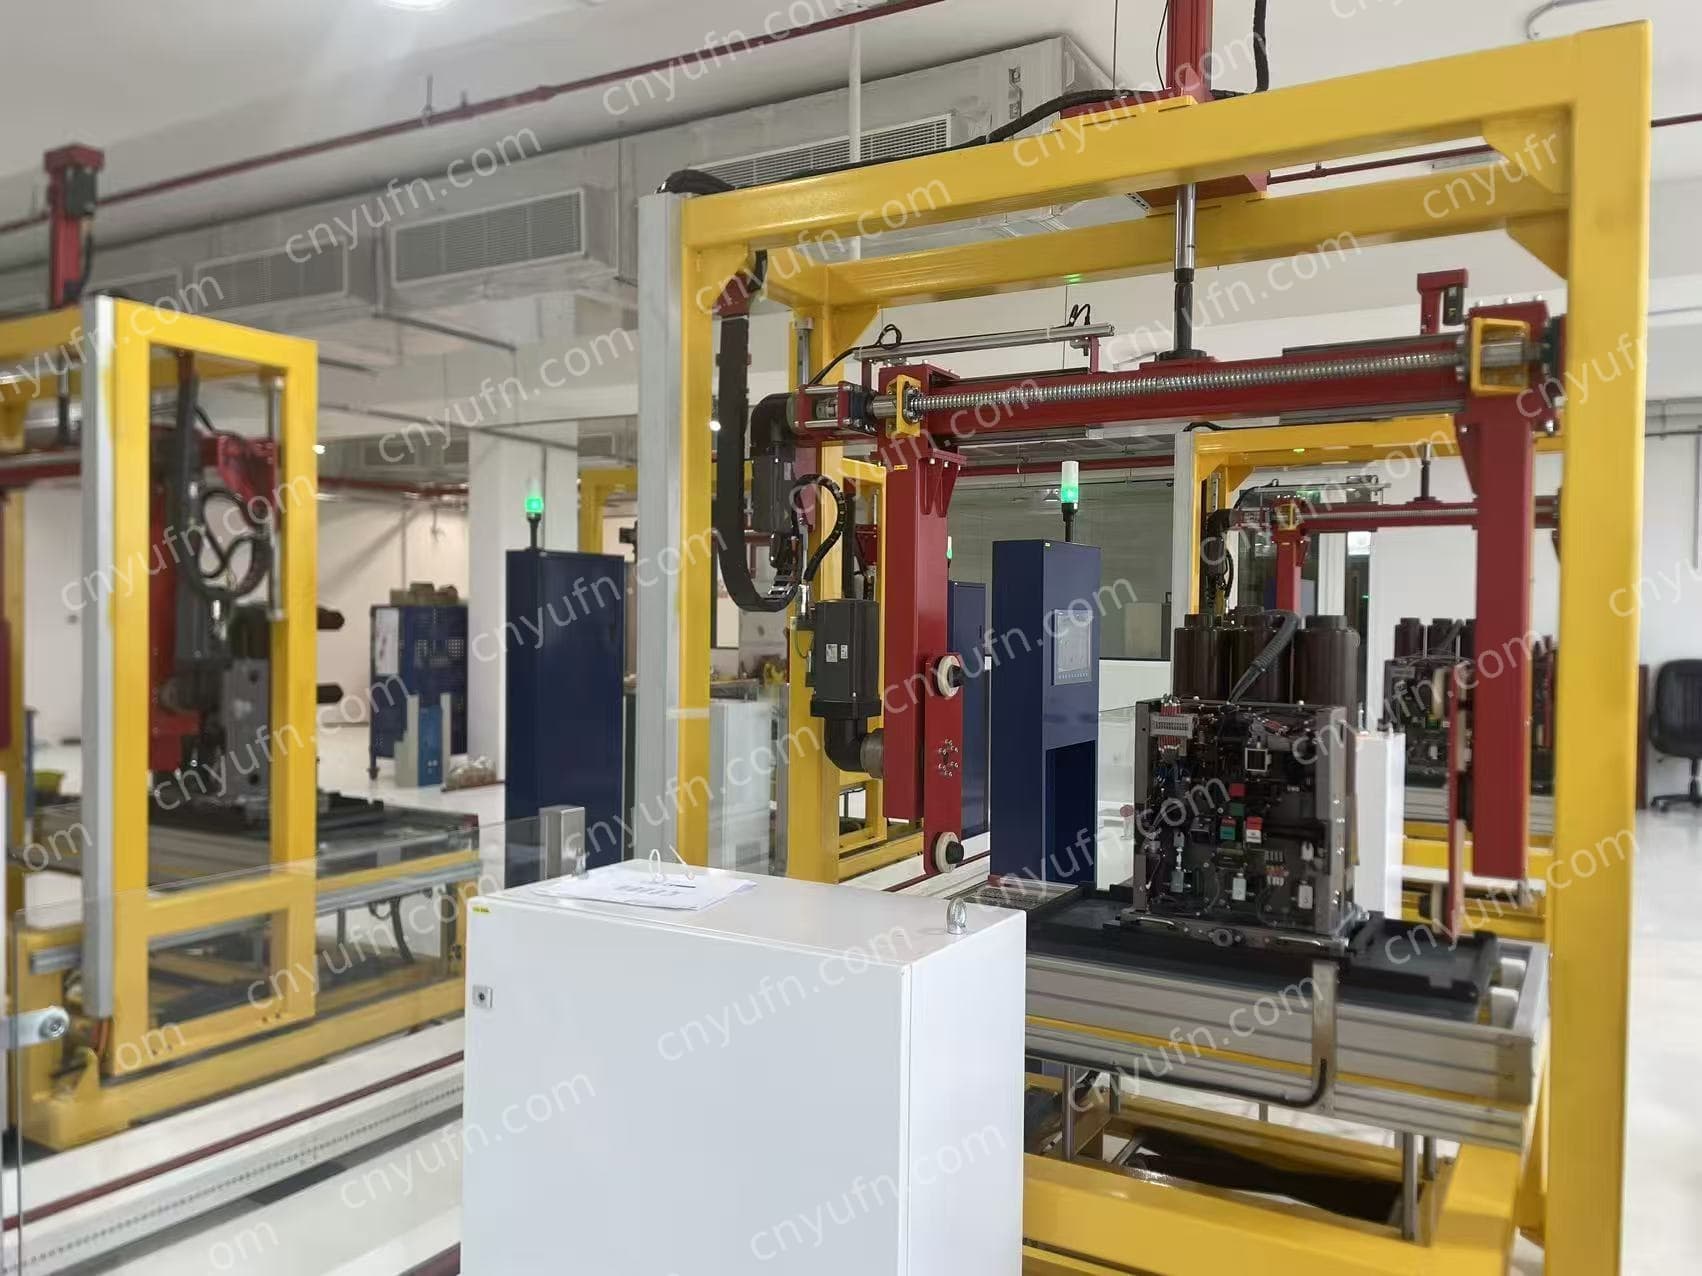
Контактные рычаги и контакты — важная часть токоведущего контура вакуумного выключателя, от них напрямую зависят допустимый ток и надёжность контакта. Сборка контактного рычага кажется простой, но включает гибку токоведущей медной шины, опрессовку контакта, контроль момента пружин и крепежа — и проблема на любом из этих шагов отражается на переходном сопротивлении и нагреве. Компания Taizhou Yufeng Intelligent Equipment Co., Ltd. спроектировала для завода распределительных устройств линию сборки контактных рычагов и финальной сборки, стандартизировав мелкие сборочные операции.
Проектирование поста сборки контактных рычагов
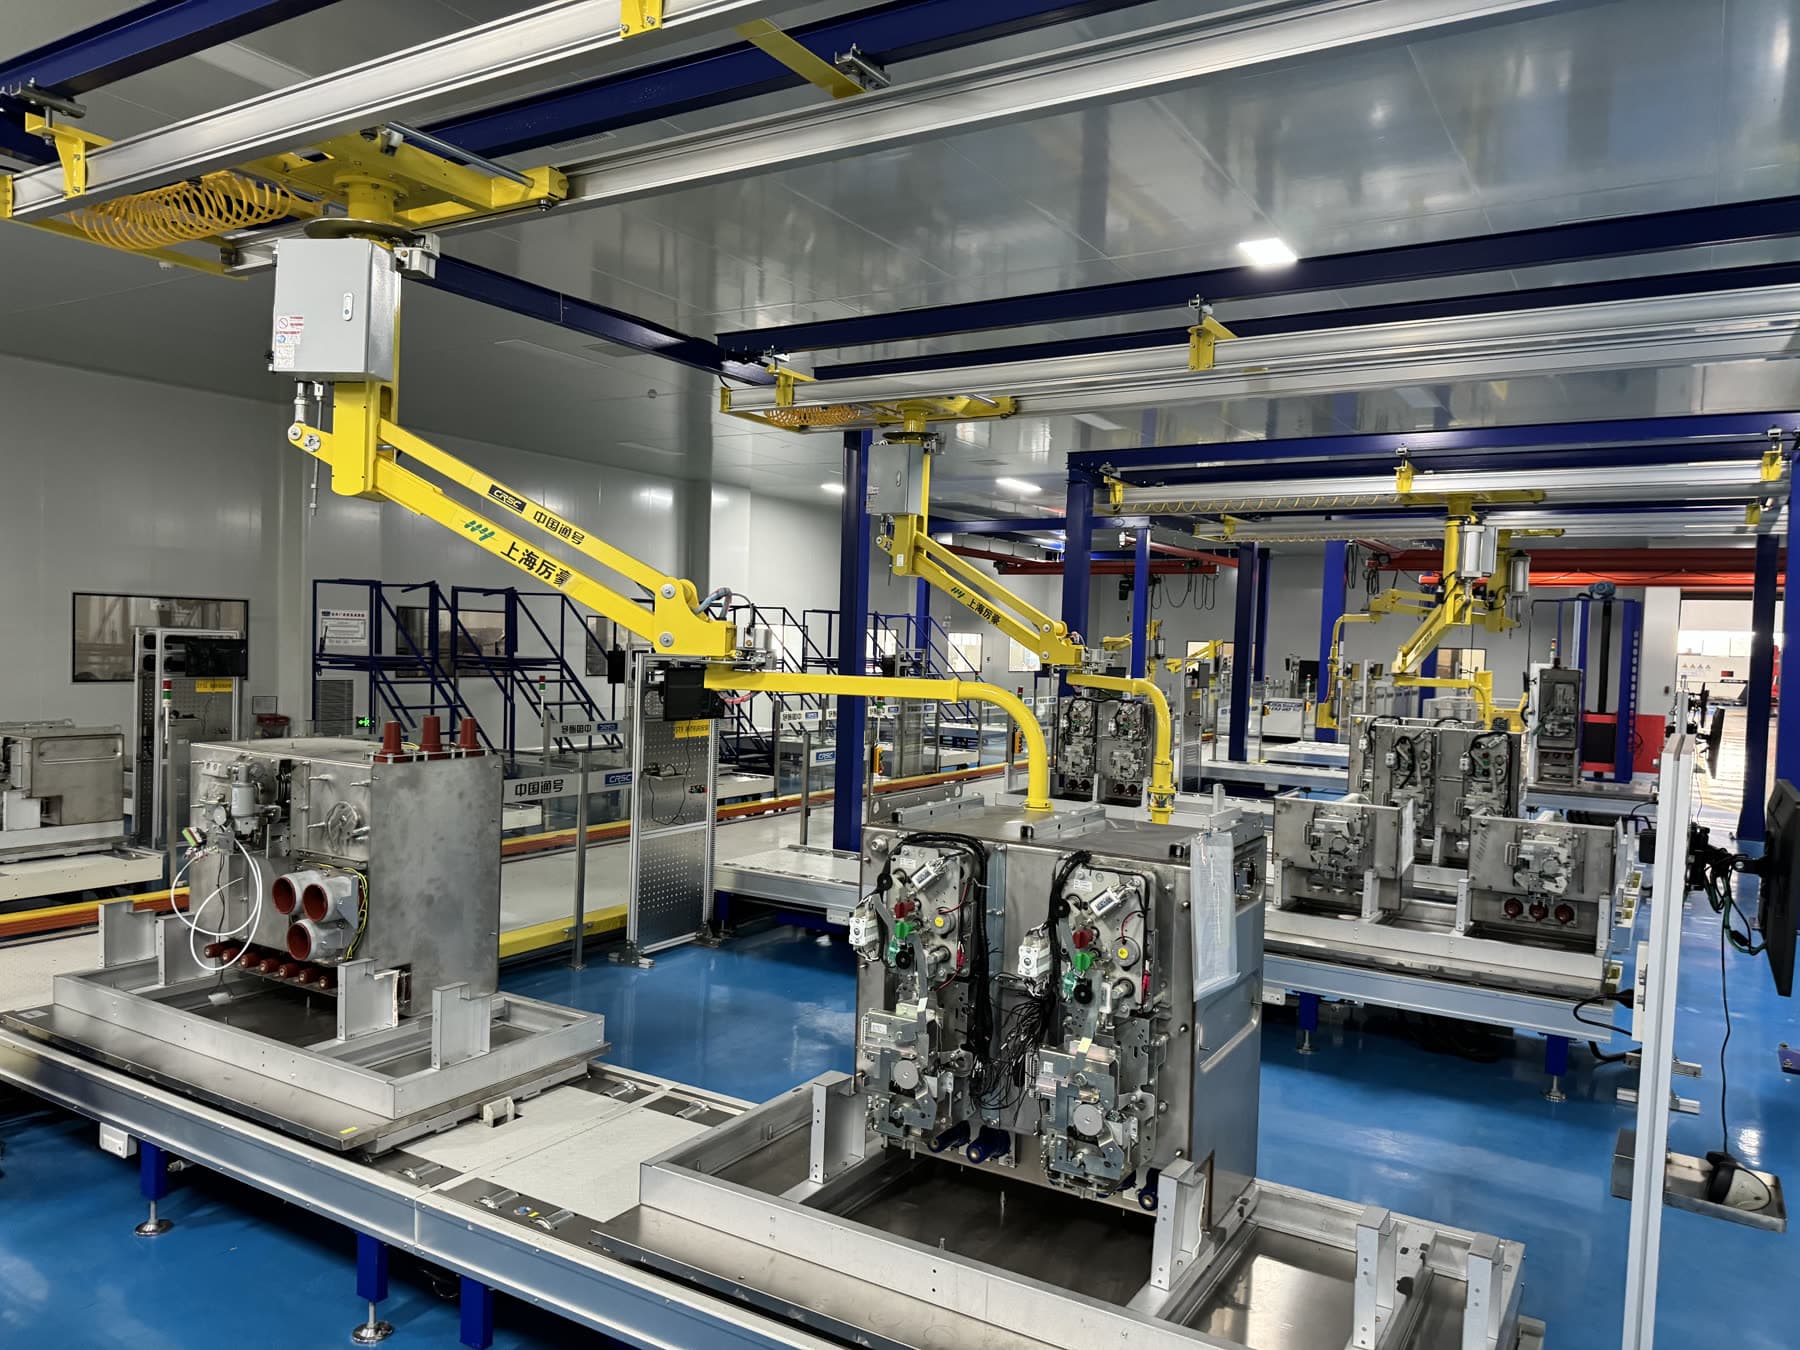
Пост сборки контактных рычагов оснащён специальным позиционирующим приспособлением, по которому рычаг, контакт, пружина и крепёж собираются в заданном порядке. Операция опрессовки выполняется пневматическим прессом с задаваемыми и регистрируемыми параметрами давления, что обеспечивает одинаковое качество опрессовки каждого контакта. Затяжка выполняется цифровым моментным ключом по требуемому технологией моменту, что исключает недотяжку и перетяжку. Собранный рычаг проходит измерение переходного сопротивления и размеров на специальной контрольной оснастке и только после этого поступает на участок финальной сборки.
Контроль соединений токоведущего контура
На этапе финальной сборки три фазы контактных рычагов, привод, изоляционные детали и токоведущие соединения собираются в целостный контур. В местах токоведущих соединений необходимо обеспечить чистоту контактных поверхностей и нормированный момент, чтобы избежать местного нагрева из-за плохого контакта. Мы рекомендуем на постах финальной сборки предусмотреть контроль момента и защиту от ошибок по крутящему моменту, подтверждая и регистрируя каждую ключевую точку соединения. Измерение сопротивления цепи служит комплексной проверкой качества сборки: при отклонении изделие своевременно возвращается на доработку.
Финальная сборка и наладка изделия
Линия финальной сборки организована в порядке: предварительная сборка привода, установка контактных рычагов, сборка трёх полюсов, электрические соединения, наладка изделия. На посту наладки выполняются проверка ручного включения и отключения, проверка электрического привода, предварительный контроль механических характеристик и проверка вспомогательных цепей. Выявленные при наладке проблемы устраняются прямо на посту, чтобы несоответствующие изделия не попадали на финальный контроль. Данные наладки и записи сборки привязываются к номеру изделия, формируя полный архив.
Защита от ошибок и прослеживаемость
Ключевые операции линии оснащены устройствами защиты от ошибок: например, при недостижении заданного момента переход к следующему шагу невозможен, а при выходе давления опрессовки за допустимый диапазон подаётся сигнал. Каждое изделие имеет уникальную маршрутную карту или QR-код; сканирование фиксирует выполнение каждой операции, исполнителя и результат контроля, обеспечивая сквозную прослеживаемость.
Рекомендации по планированию линии
Для потребности в сборке VCB до 30 изделий в сутки можно применить схему с ручными постами и вспомогательным контрольным оборудованием: умеренные вложения и гибкость настройки. Для крупносерийного производства на повторяющихся операциях, таких как опрессовка рычагов и проверка цепи, можно внедрить автоматизированное оборудование. Конкретное решение требует оценки с учётом конструкции изделия и объёма выпуска.
Если у вас есть проект линии сборки контактных рычагов и финальной сборки VCB, пришлите чертежи изделия, требования технологии, объём выпуска и данные о цехе — мы предложим схему постов и стоимость оборудования.
Смотрите также
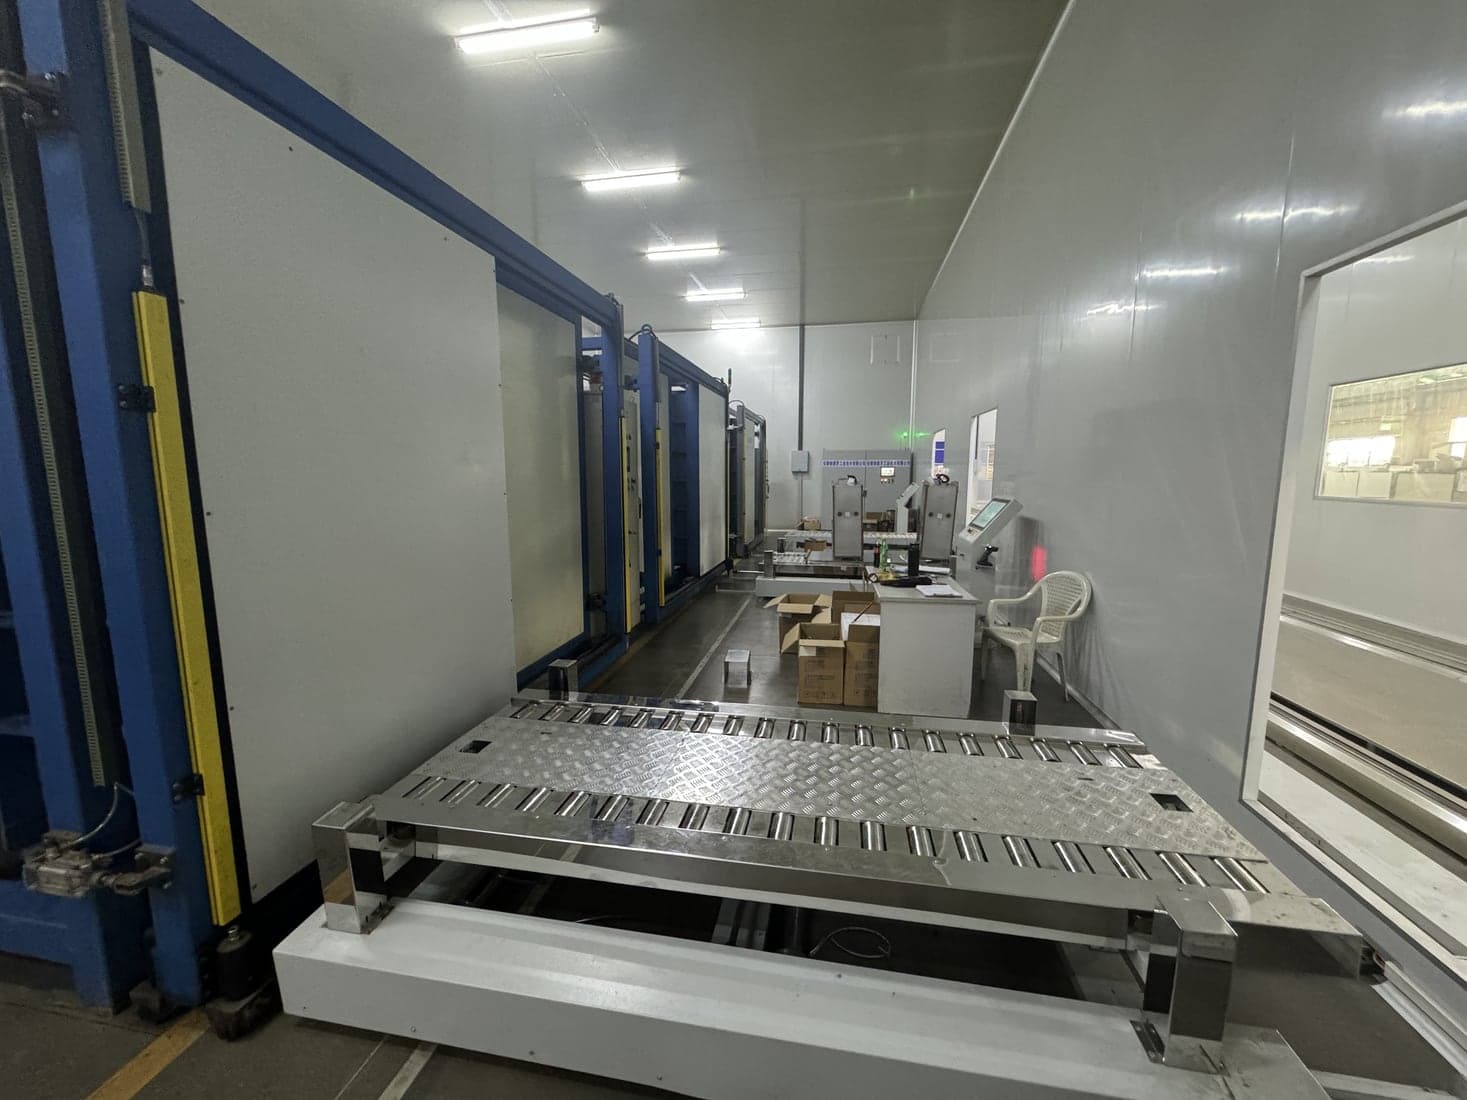
Кейс: автоматическая линия контроля газовых камер
Изготовление газовых камер среднего напряжения включает контроль механических характеристик и сопротивления цепи, гелиевый течепоиск,…
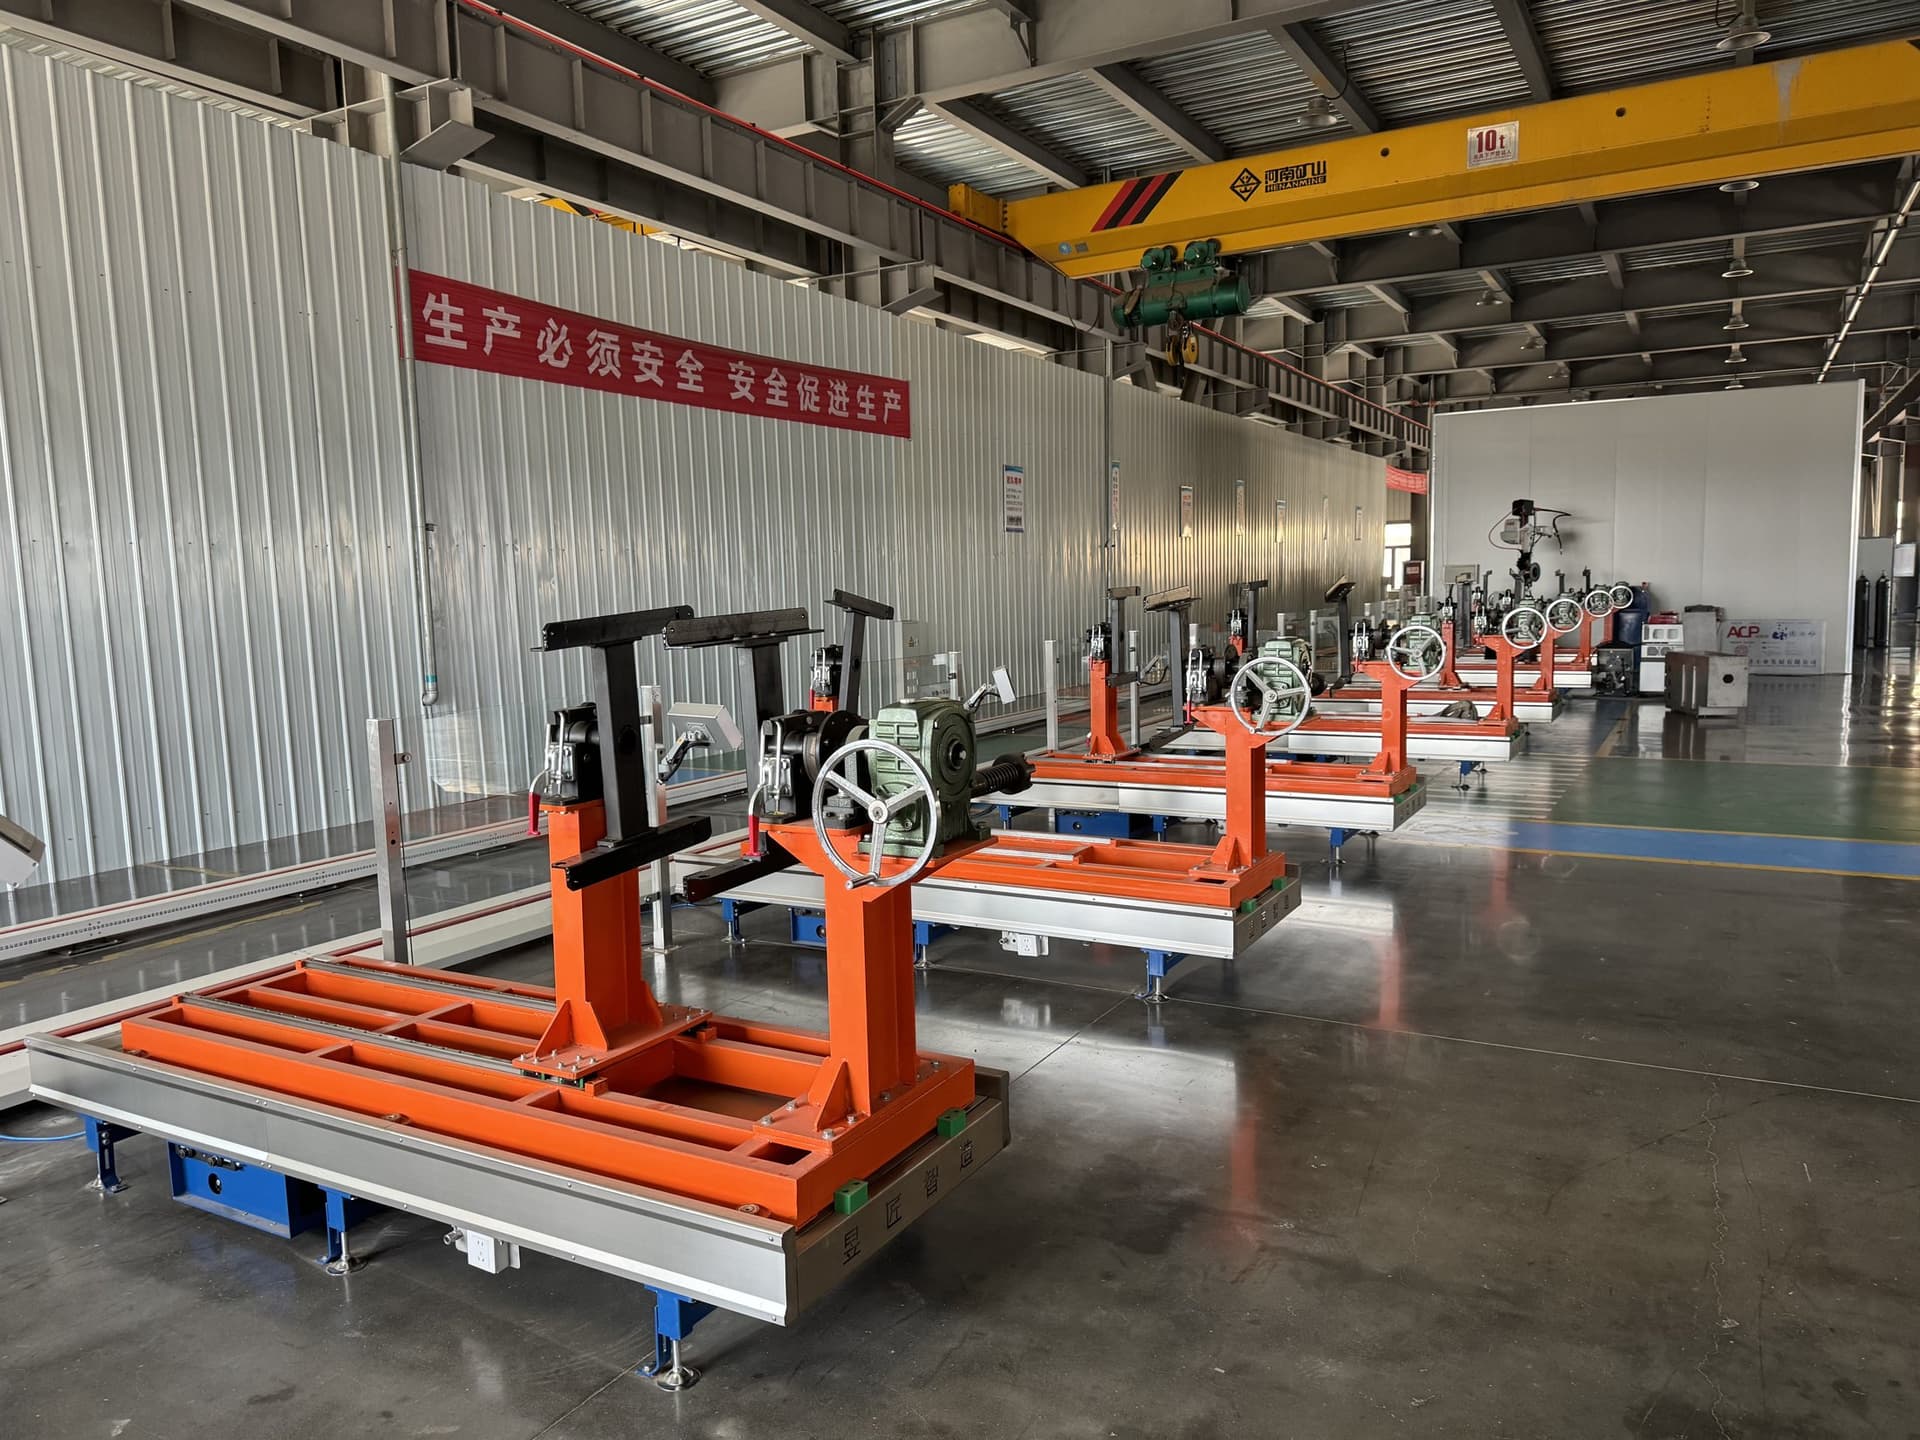
Кейс: линия газовых камер GIS и финальная сборка
Производство газовых камер для GIS включает изготовление корпуса, монтаж проходных изоляторов и изоляционных деталей, кантование, установку…
Кейс: сборка выключателей, чистое помещение и камера ЧР
Сборка выключателей среднего напряжения требует высокой чистоты, а испытания на частичные разряды чувствительны к условиям сборки и порядку…