Кейс: сборка деревообрабатывающих и отрезных станков
Деревообрабатывающие и отрезные станки состоят из тяжёлых базовых деталей, шпиндельных узлов, направляющих и систем подачи, а их сборка требует точного позиционирования и регулировки. Ручная сборка даёт большой разброс по геометрии и жёсткости.
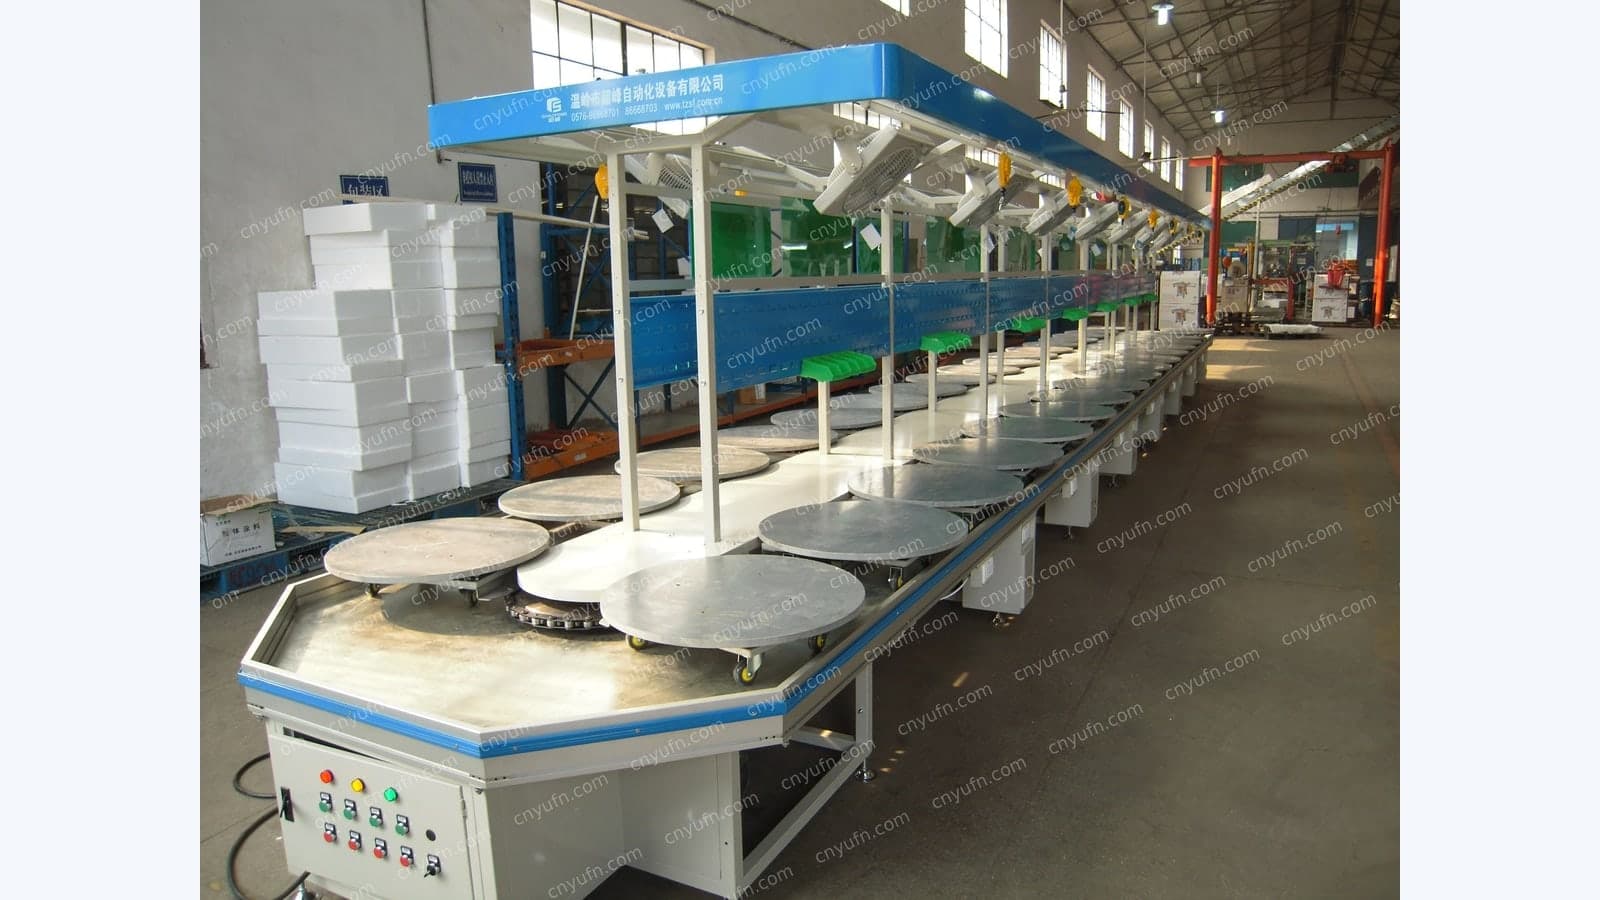
Деревообрабатывающие и отрезные станки состоят из тяжёлых базовых деталей, шпиндельных узлов, направляющих и систем подачи, а их сборка требует точного позиционирования и тонкой регулировки. При ручной сборке велик разброс по геометрии и жёсткости, что напрямую сказывается на точности обработки. Компания Taizhou Yufeng Intelligent Equipment Co., Ltd. спроектировала для производителя станков сборочную линию, стандартизировав ключевые операции сборки и регулировки.
Тяжёлые детали и транспортная система
Станина и колонна станка имеют большую массу, поэтому транспортная система подбирается по массе и габаритам деталей. Применяются роликовый конвейер повышенной несущей способности, рельсовая тележка RGV или кран-балка; на постах устанавливаются подъёмные устройства и позиционирующая оснастка. Перемещение тяжёлых деталей должно быть устойчивым, а посты — обеспечивать достаточное пространство для сборки и регулировки.
Сборка шпиндельного узла
Шпиндельный узел — сердце станка, и его сборка определяет точность вращения и жёсткость. Линия предусматривает отдельную зону сборки шпинделя с регулировкой предварительного натяга подшипников и контролем биения. Температурная стабильность шпинделя проверяется после обкатки, что подтверждает стабильность размеров при длительной работе. Сборка ведётся в чистой зоне, чтобы исключить попадание стружки и пыли в подшипники.
Регулировка направляющих и геометрии
Точность станка зависит от регулировки направляющих: линия оснащается измерительным оборудованием для контроля прямолинейности, параллельности и перпендикулярности. Регулировка выполняется по измерительным данным с фиксацией результата, а по окончании сборки выполняется комплексный контроль геометрии. Оборудование для контроля геометрии применяется совместно с лазерным интерферометром или уровнем, чтобы подтвердить соответствие стандарту точности станка.
Испытания и приёмка
Собранный станок проходит испытания без нагрузки и под нагрузкой: проверяются вращение шпинделя, работа систем подачи, точность позиционирования и повторяемость. Для отрезных станков дополнительно проверяются точность резки и качество поверхности реза. Результаты испытаний регистрируются и привязываются к номеру изделия, образуя отгрузочный архив. Прошедшие испытания станки поступают на консервацию и упаковку.
Организация производства и вложения
Сборка станков — процесс с высокой долей ручного труда, поэтому линия проектируется с упором на вспомогательную механизацию и стандартизацию: подъёмные устройства, позиционирующая оснастка, измерительное оборудование и электронная регистрация данных. Это сокращает физическую нагрузку, повышает повторяемость и снижает зависимость от квалификации отдельных сборщиков. Вложения в линию умеренные, а отдача проявляется в стабильности качества и сокращении доработок.
Если вам нужна сборочная линия для деревообрабатывающих или отрезных станков, обратитесь в Taizhou Yufeng Intelligent Equipment Co., Ltd. за схемой постов и расчётом стоимости.
Смотрите также
Кейс: автоматическая линия контроля газовых камер
Изготовление газовых камер среднего напряжения включает контроль механических характеристик и сопротивления цепи, гелиевый течепоиск,…
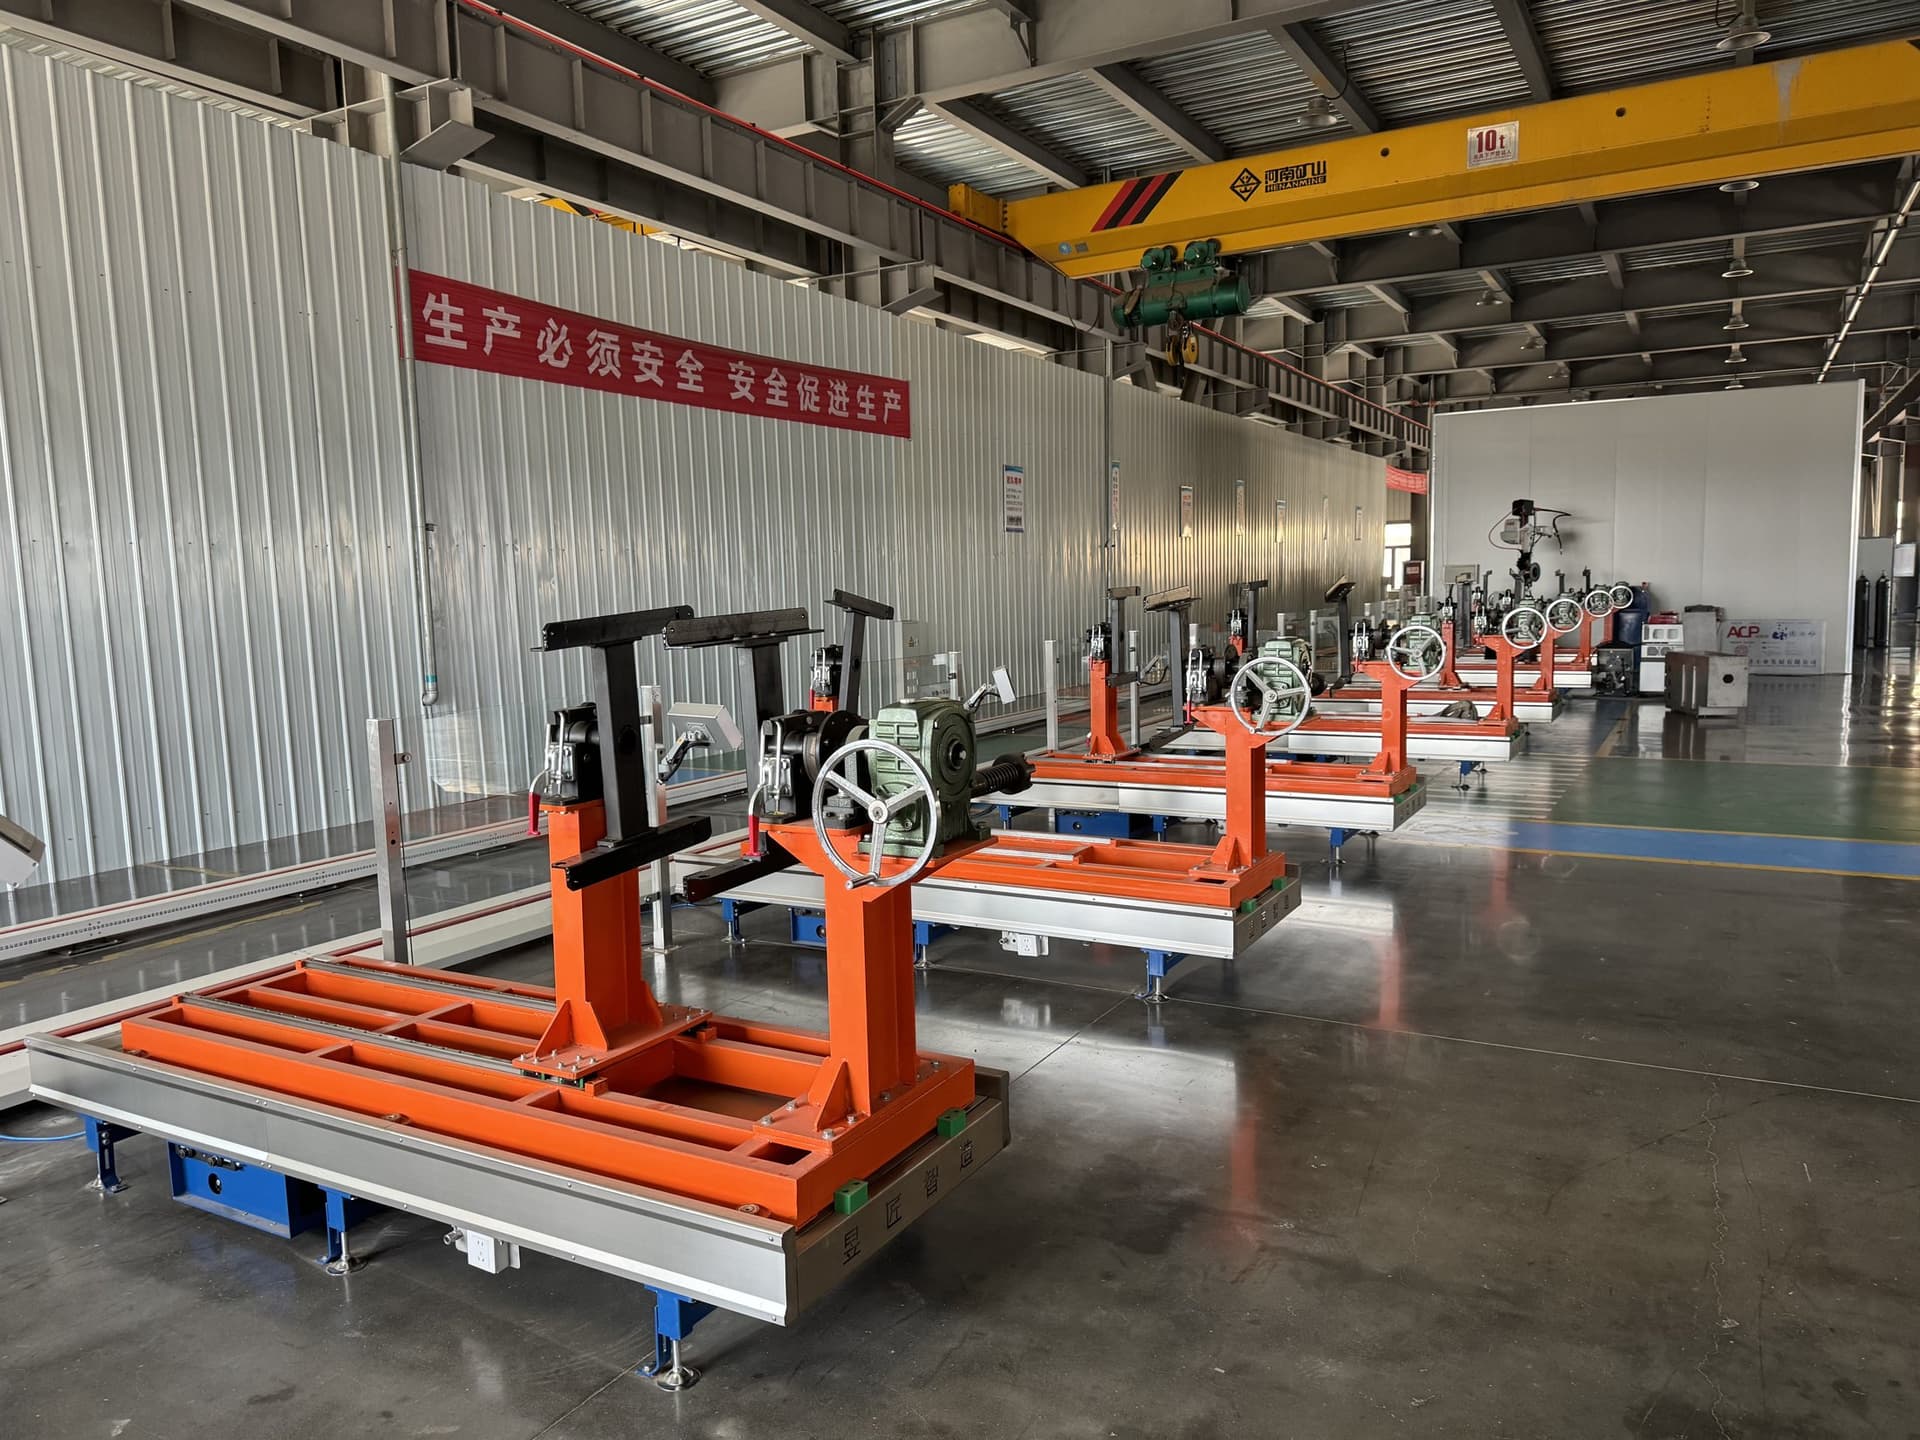
Кейс: линия газовых камер GIS и финальная сборка
Производство газовых камер для GIS включает изготовление корпуса, монтаж проходных изоляторов и изоляционных деталей, кантование, установку…
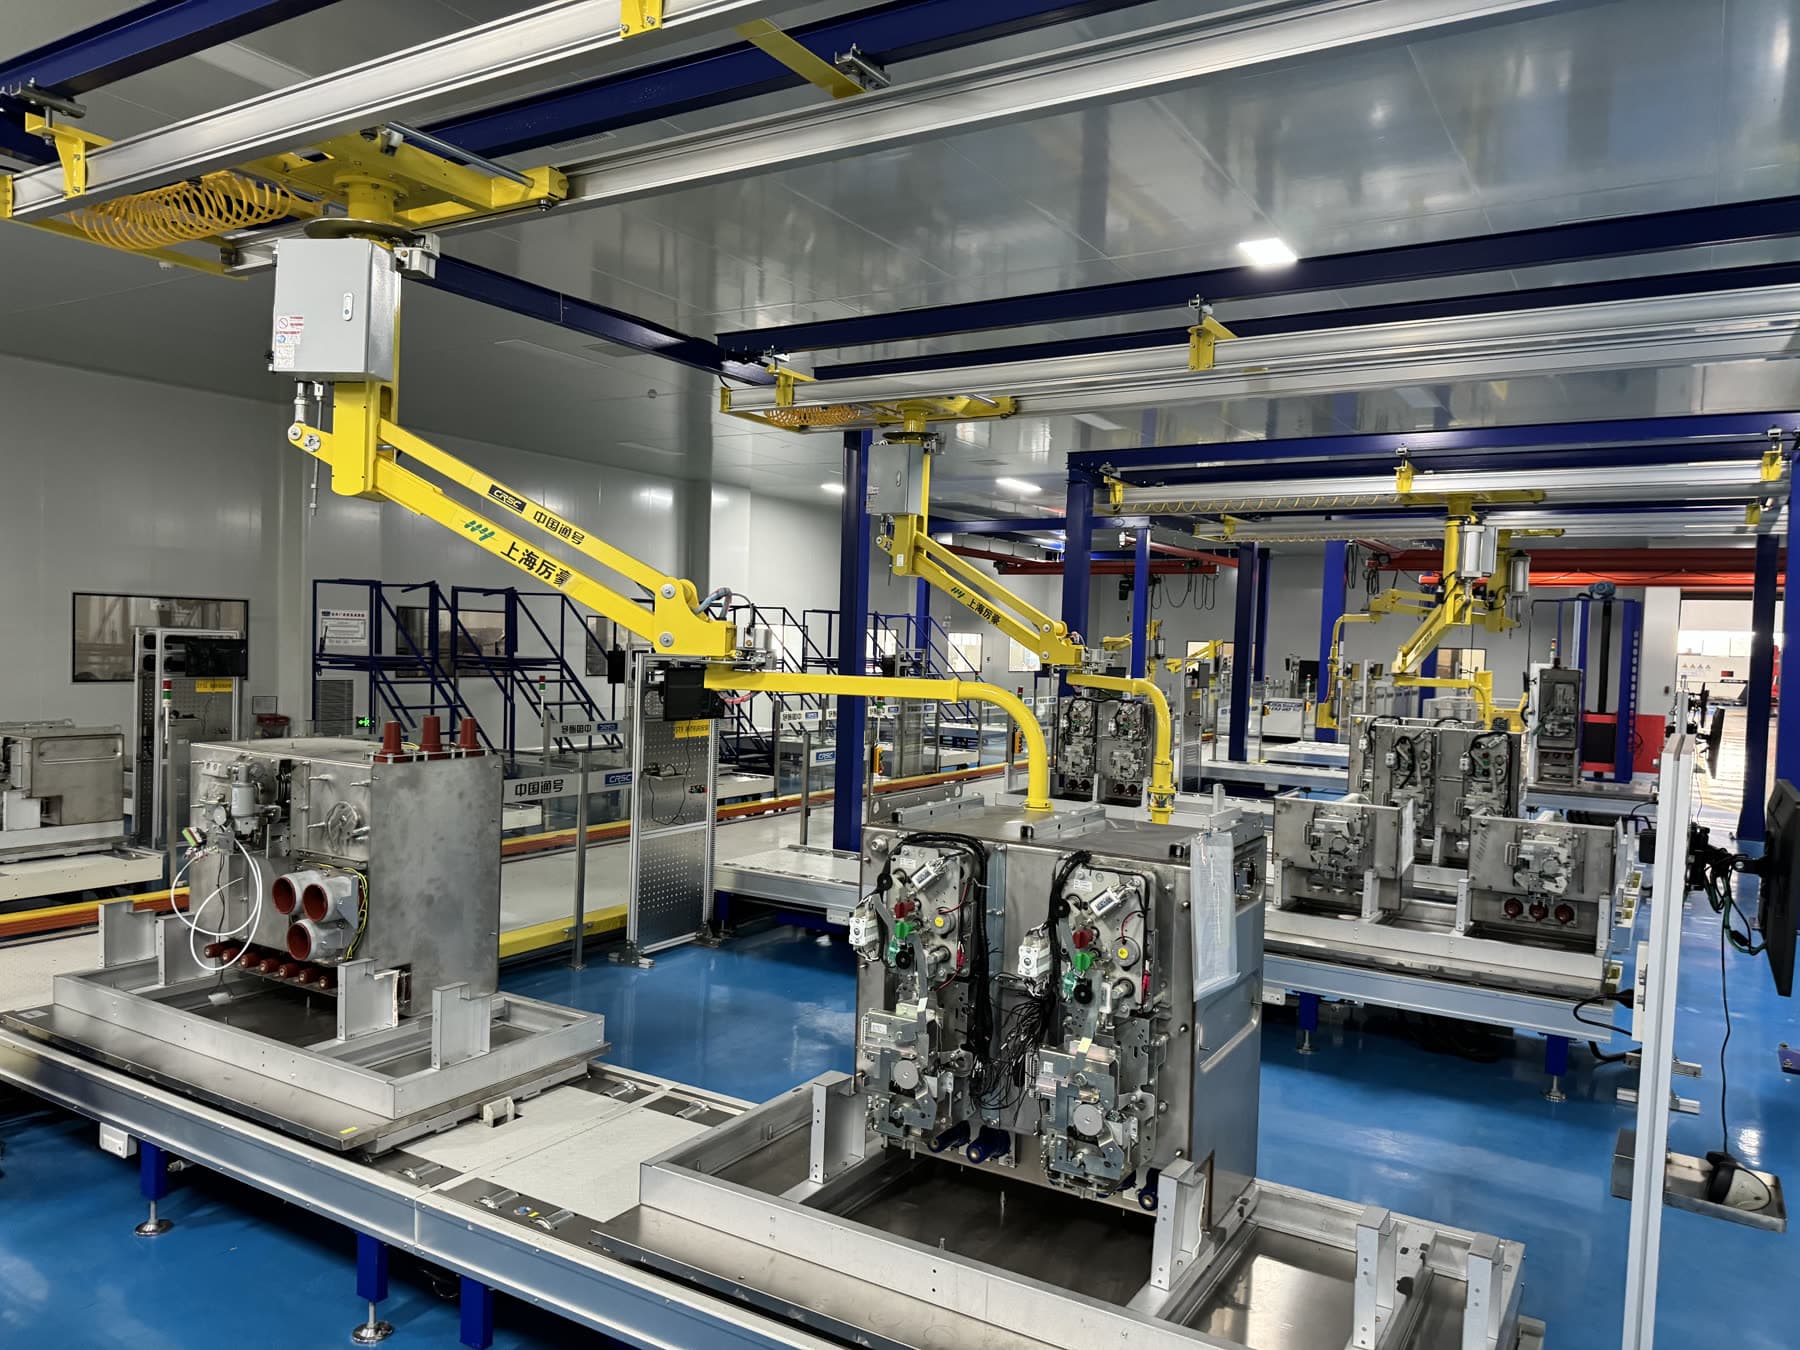
Кейс: сборка выключателей, чистое помещение и камера ЧР
Сборка выключателей среднего напряжения требует высокой чистоты, а испытания на частичные разряды чувствительны к условиям сборки и порядку…