Кейс: планировка линии VCB, RGV и посты контроля
Планировка линии определяет логистические затраты, использование площади и расположение узких мест. Многие заводы покупают оборудование, не продумав планировку, и получают длинные перемещения, скопление материалов и очереди у зоны контроля.
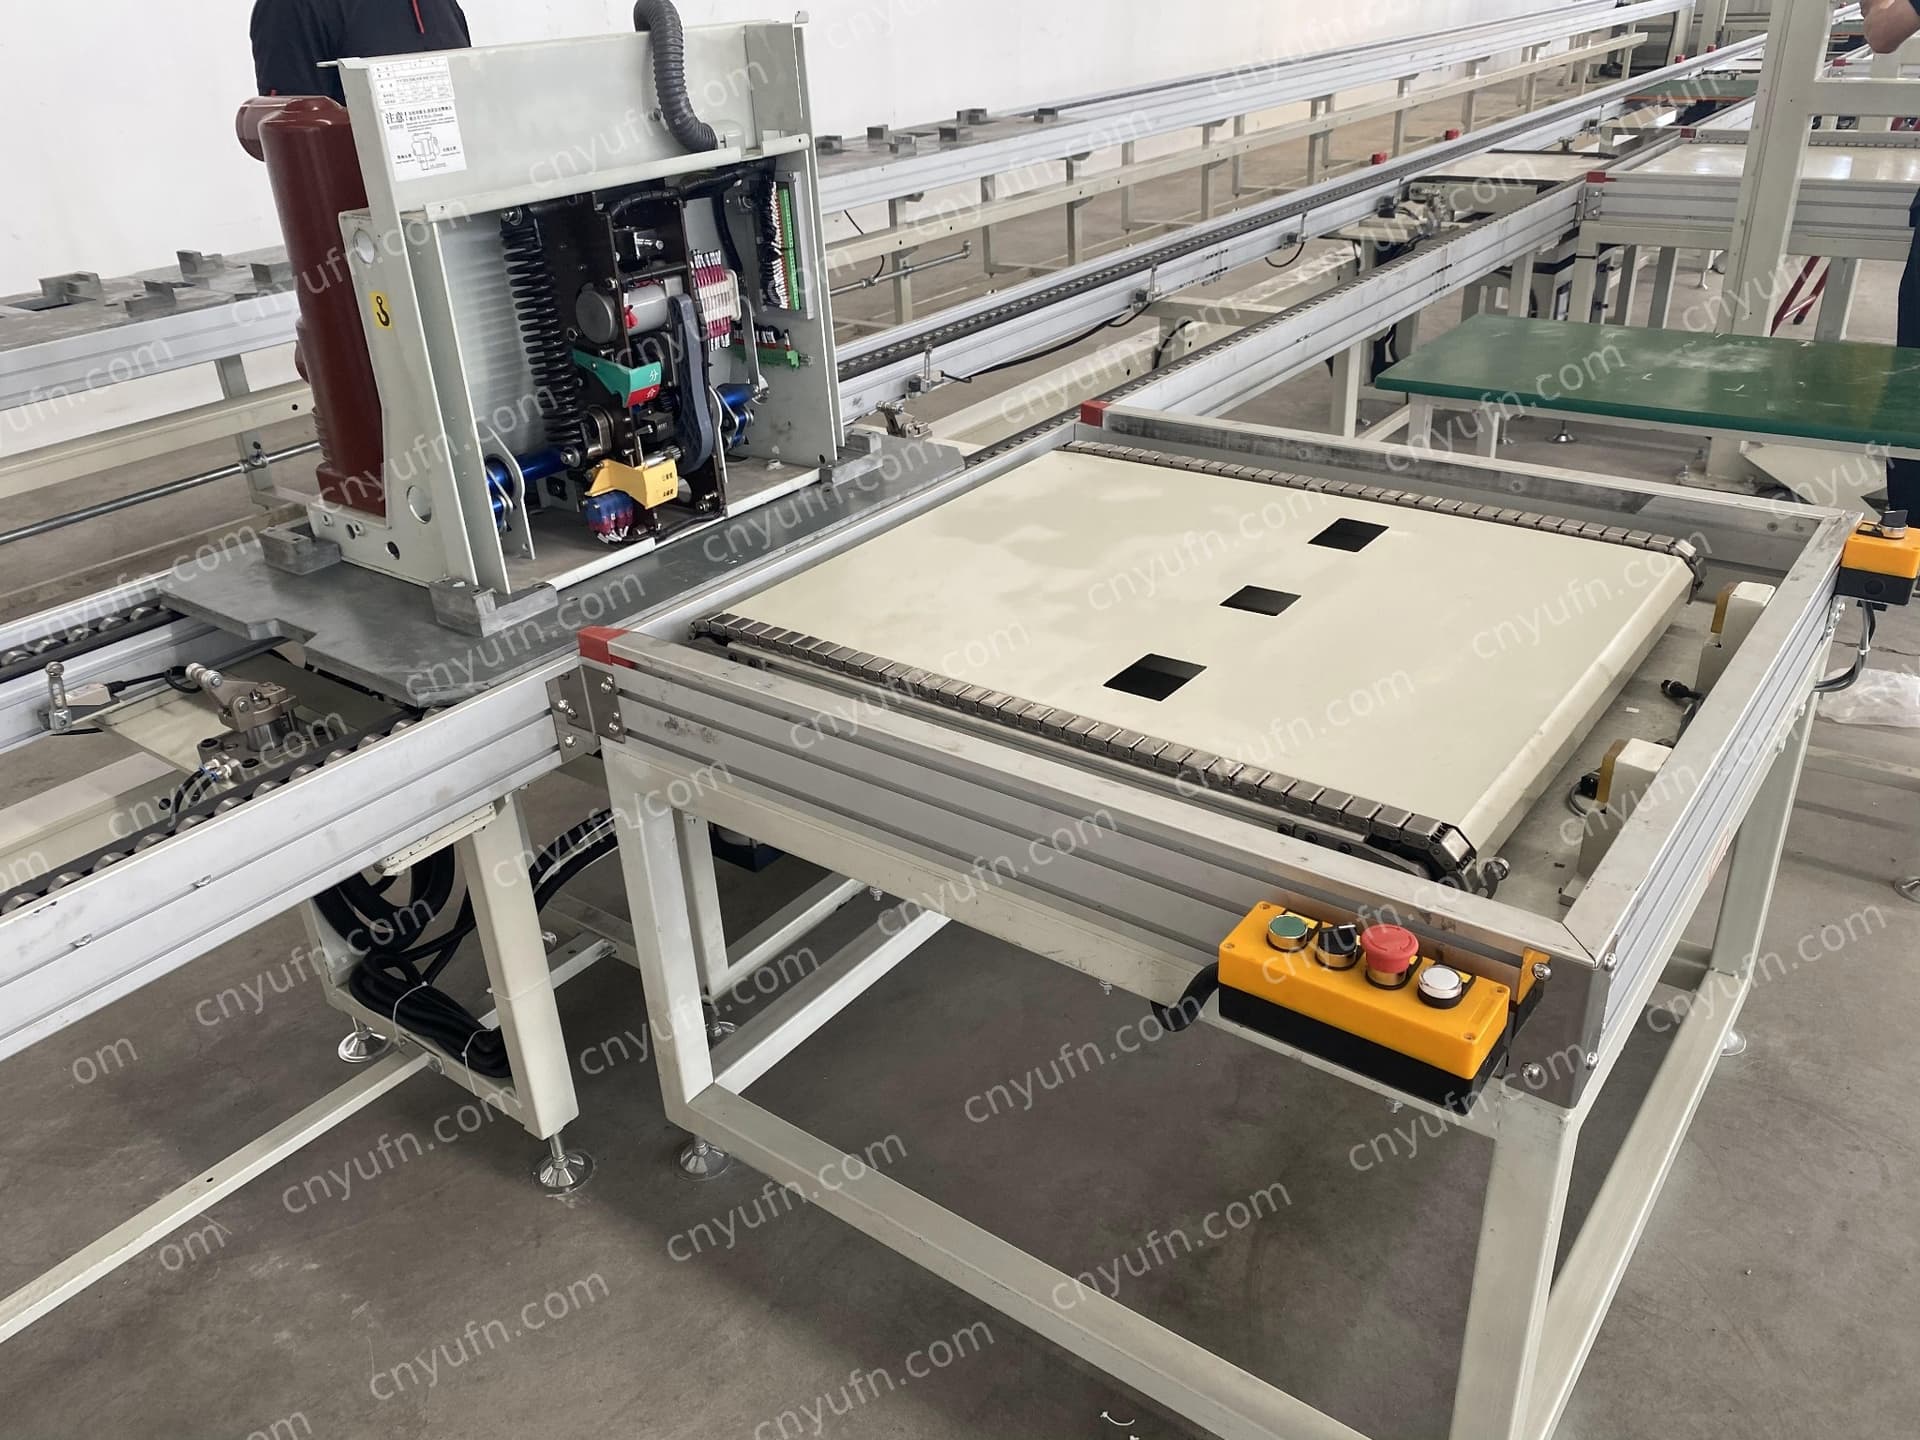
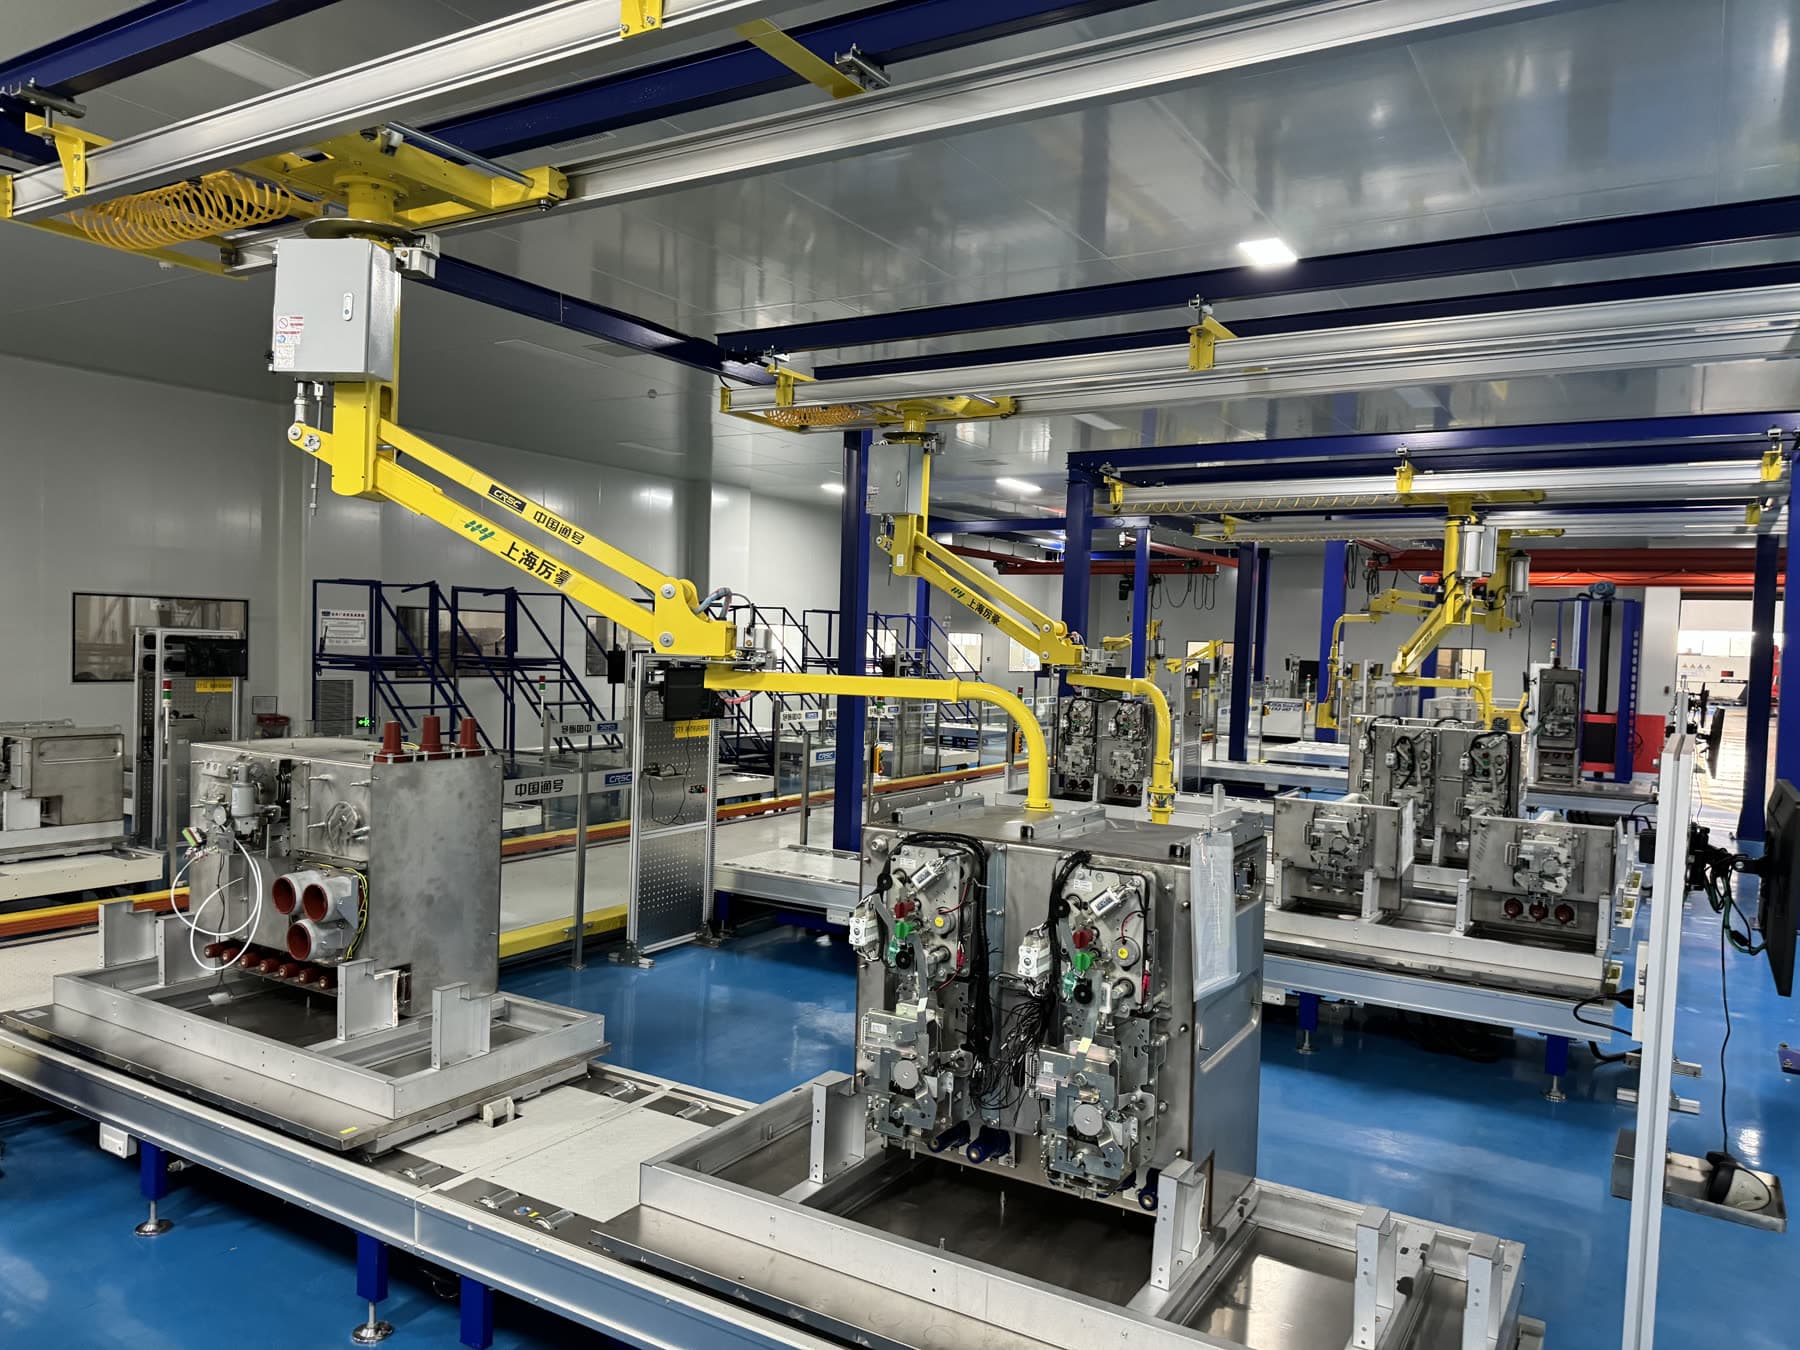
Планировка линии определяет логистические затраты, использование площади и расположение узких мест в производстве VCB. Многие заводы приобретают оборудование, не продумав планировку как следует, и после его установки сталкиваются с длинными перемещениями, скоплением материалов и очередями у зоны контроля. На этапе проектирования VCB компания Taizhou Yufeng Intelligent Equipment Co., Ltd. сначала определяет порядок постов, способ транспортировки и буферные зоны с помощью имитационного моделирования планировки и анализа логистики, и только затем подбирает оборудование.
Роль RGV в линии VCB
RGV (рельсовая тележка) подходит для перемещения изделий по фиксированному пути с фиксированным тактом и особенно хорошо работает с такими узлами среднего напряжения, как выключатели: крупногабаритными, тяжёлыми и требующими движения по порядку постов. Обычно мы размещаем рельсовый путь RGV по центру линии, а сборочные посты — по обе стороны; после завершения операции на посте RGV автоматически перевозит изделие на следующий. По сравнению с погрузчиком и ручным перемещением RGV даёт точное позиционирование и управляемый такт, а также стыкуется с автоматическими устройствами сопряжения на постах, сокращая ручные операции загрузки и выгрузки.
Принципы размещения постов контроля
Стенды контроля механических характеристик и испытаний на электрическую прочность относятся к постам с большим разбросом времени, поэтому при размещении обязательно предусматривается буферизация. Мы делаем так: перед зоной контроля ставим буферную позицию, участок сборки заранее готовит следующее изделие к контролю, и пост контроля работает непрерывно, без простоев. Между стендами выдерживается безопасное расстояние, зона высоковольтных испытаний ограждается и обозначается знаками. Данные испытаний вводятся в базу через промышленный компьютер на участке и связываются со сканированным кодом сборочного поста, образуя полную историю изделия.
Ценность сборки по постам
Сборка по постам разбивает выключатель на ряд стандартных рабочих элементов: каждый пост отвечает за небольшой набор действий, а технологическая карта описывает каждый шаг. Это даёт чёткую ответственность за качество, короткий срок обучения персонала и стабильное содержание операций. Для VCB с высокими требованиями к точности сборки переход к постам позволяет дополнительно встроить на ключевых точках пневматическую запрессовку, контроль момента и визуальную защиту от ошибок, снижая пропуск и неправильную установку деталей.
Расширение и гибкость
В планировке закладываются места под удлинение пути и интерфейсы для новых постов на случай роста производительности. Если заказчик планирует позже добавить сборочные манипуляторы или расширить состав испытаний, линию можно модернизировать поэтапно, без остановки производства. По гибкости: палеты и оснастка выполняются быстросменными, время переналадки укладывается в 30 минут.
Рекомендации по планированию
Мы рекомендуем заказчику на этапе планирования предоставить план цеха, перечень изделий, суточную программу, стандарты испытаний и текущую схему логистики. Чем полнее эти сведения, тем точнее планировка. Можно также сначала получить трёхмерную схему планировки с описанием такта и лишь затем определять перечень оборудования.
Taizhou Yufeng специализируется на автоматизированных сборочных линиях, нестандартном оборудовании и комплексной интеграции линий и предлагает проектирование планировки линии VCB, транспортных систем RGV, стендов контроля и изготовление нестандартного оборудования. Обращайтесь за оценкой решения.
Смотрите также
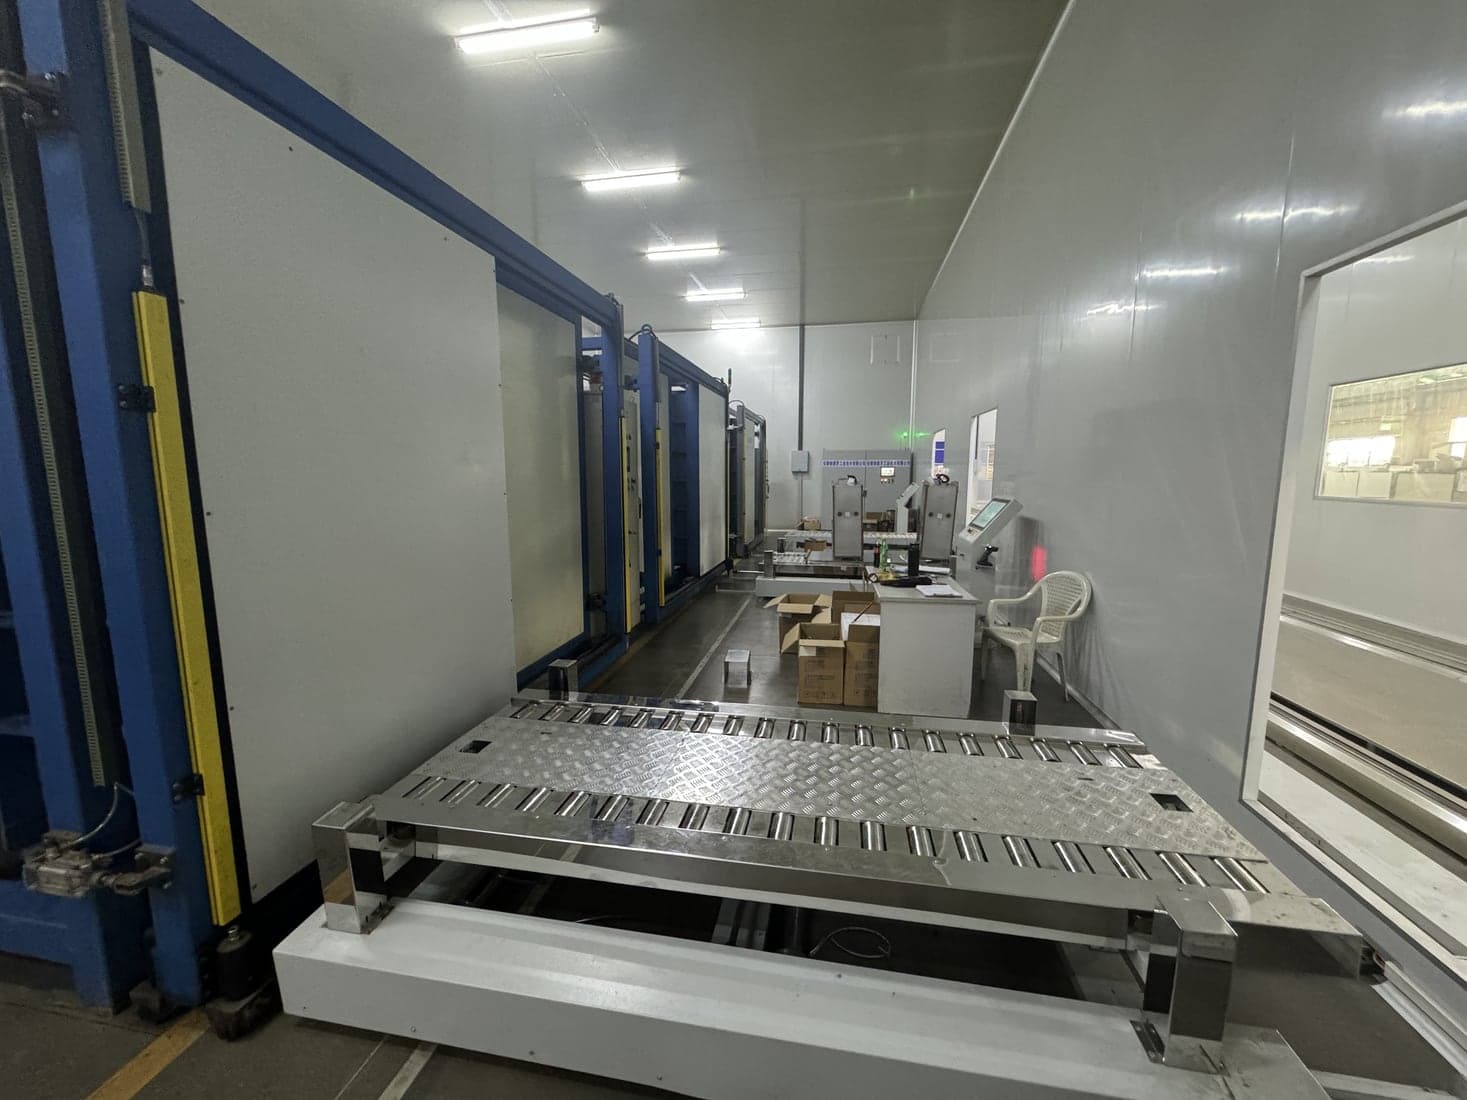
Кейс: автоматическая линия контроля газовых камер
Изготовление газовых камер среднего напряжения включает контроль механических характеристик и сопротивления цепи, гелиевый течепоиск,…
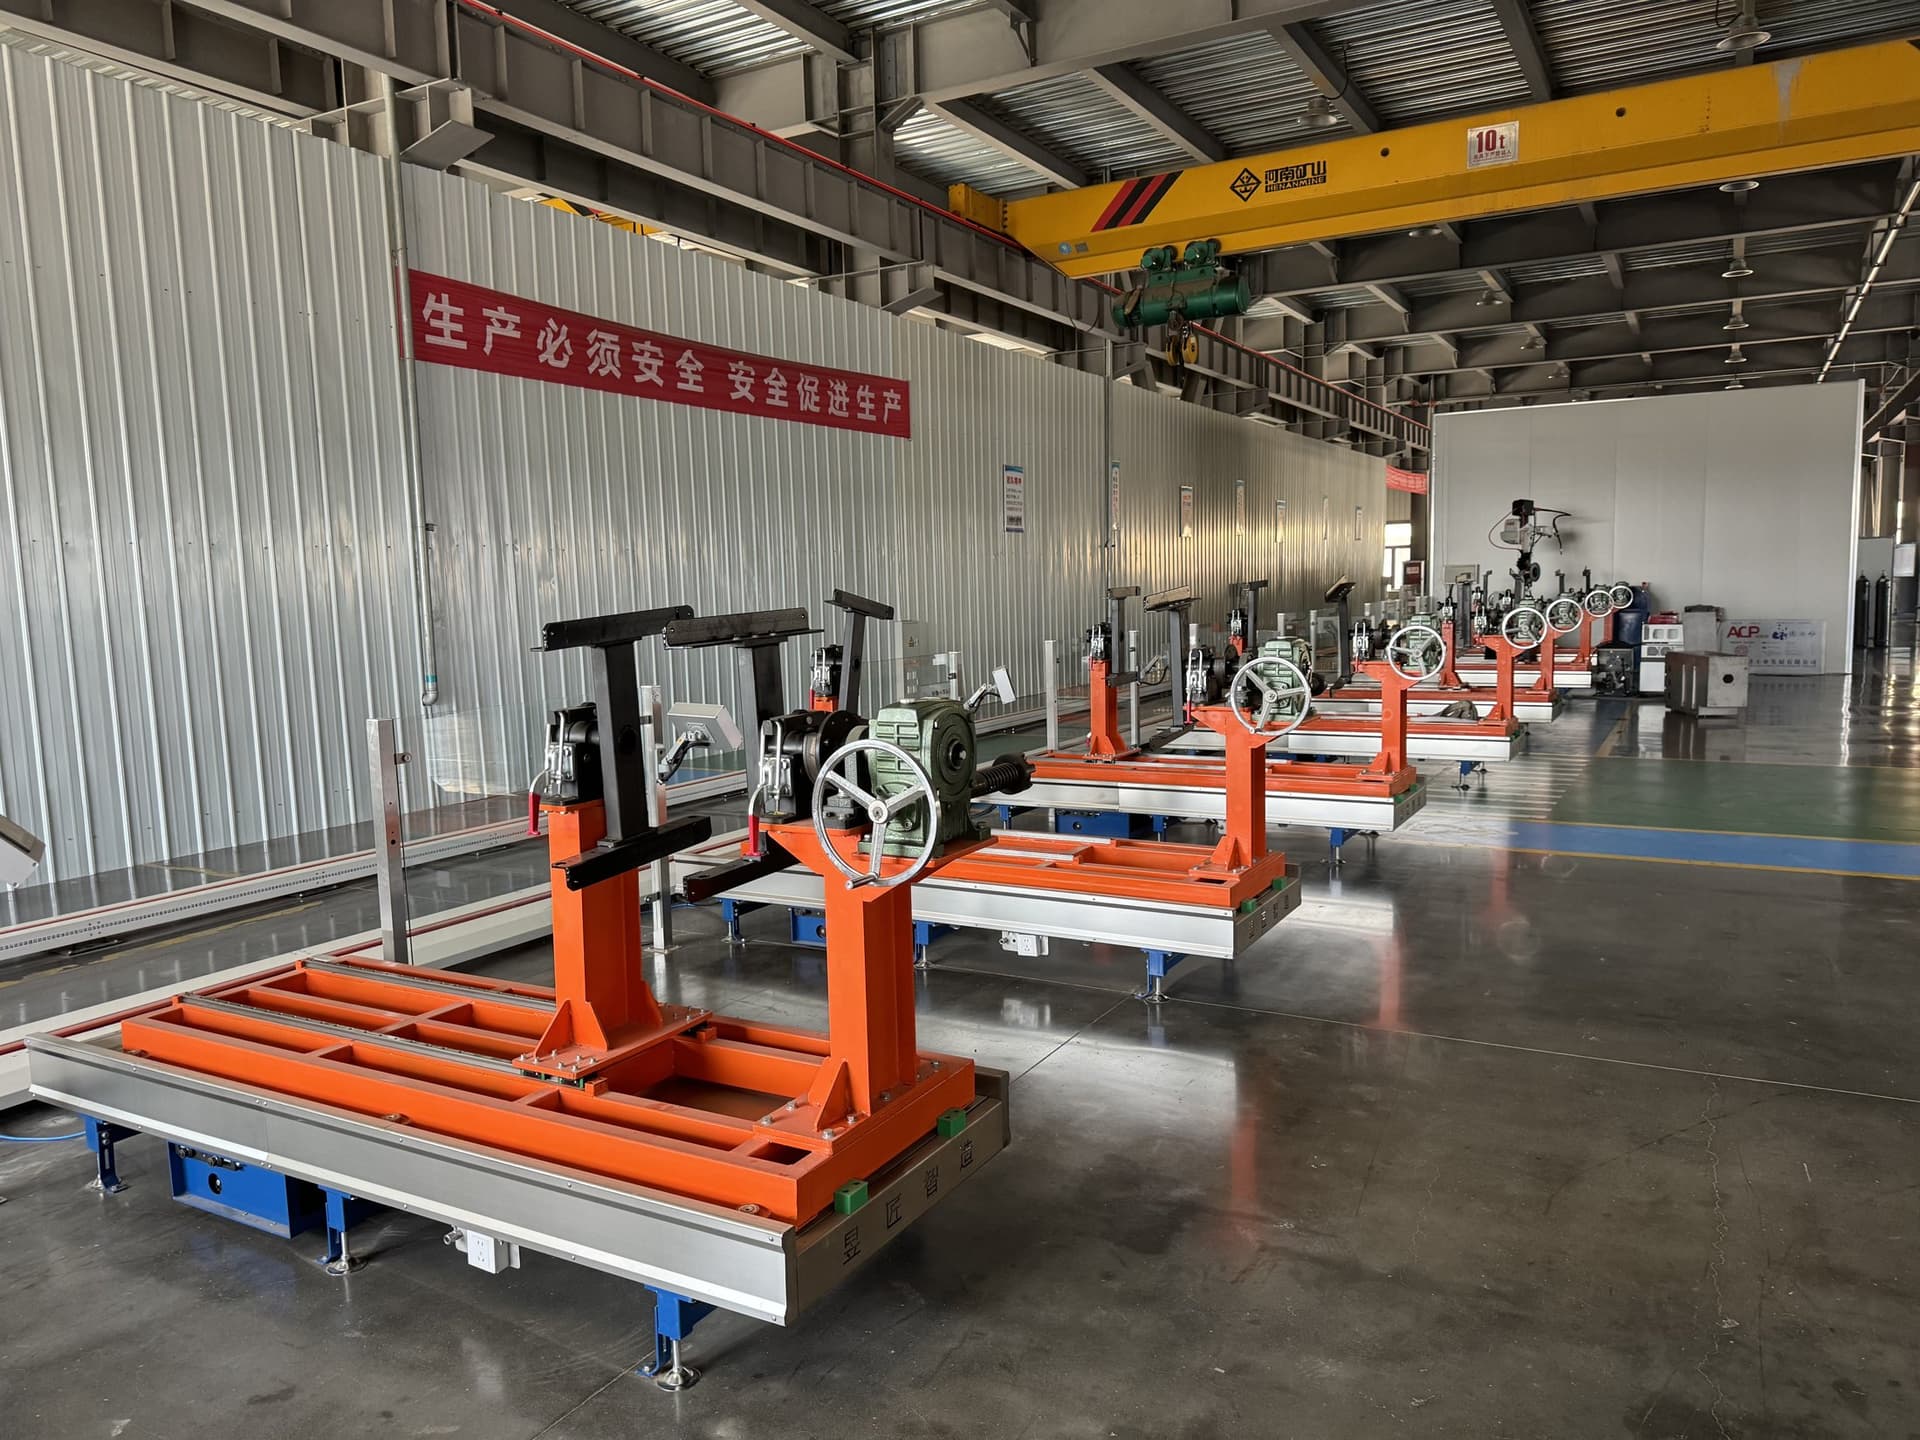
Кейс: линия газовых камер GIS и финальная сборка
Производство газовых камер для GIS включает изготовление корпуса, монтаж проходных изоляторов и изоляционных деталей, кантование, установку…
Кейс: сборка выключателей, чистое помещение и камера ЧР
Сборка выключателей среднего напряжения требует высокой чистоты, а испытания на частичные разряды чувствительны к условиям сборки и порядку…