Кейс: катафорез корпусов двигателей и насосов
Корпуса электродвигателей, коробок передач и насосов изготавливаются из чугуна или алюминиевого сплава. Поверхность отливок пористая и сложной формы, поэтому требования к адгезии и антикоррозионным свойствам покрытия высоки.
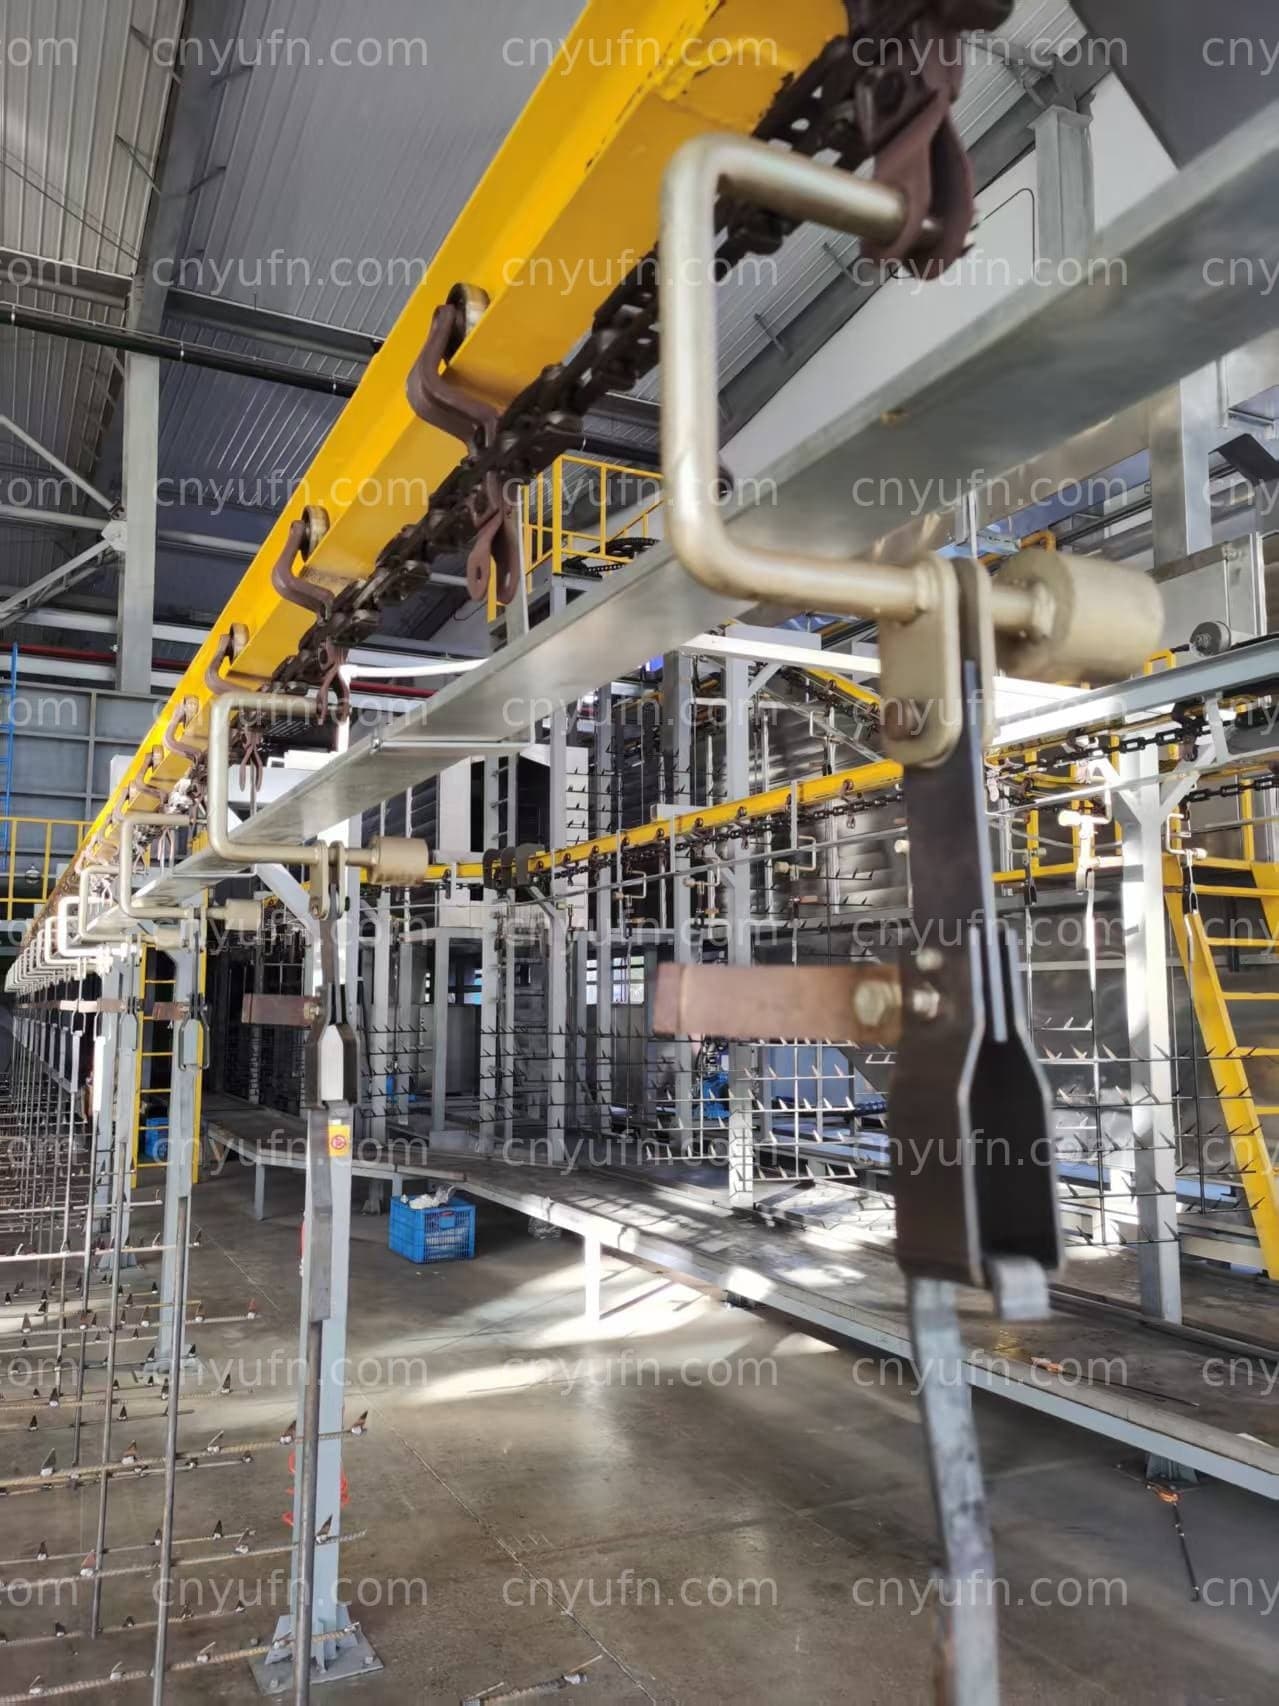
Корпуса электродвигателей, коробок передач и насосов изготавливаются преимущественно из чугуна или алюминиевого сплава. Поверхность отливок пористая и сложной формы, поэтому требования к адгезии и антикоррозионным свойствам покрытия высоки. Катафорез проникает во внутренние полости отливки и создаёт равномерную плотную защитную плёнку. Компания Taizhou Yufeng Intelligent Equipment Co., Ltd. спроектировала линию катафореза для изделий из отливок.
Особенности катафореза отливок
Поверхность отливки шероховата и имеет микропоры, поэтому подготовка должна обеспечить полное обезжиривание и удаление ржавчины, чтобы остатки не снизили адгезию. В процессе катафореза пористая структура отливки способствует проникновению материала и формированию надёжной антикоррозионной плёнки. Сушка после катафореза отверждает плёнку и повышает её плотность. Для чугунных изделий главным показателем покрытия является коррозионная стойкость.
Конструкция подвесов и загрузка
Отливки тяжёлые и имеют неправильную форму, поэтому конструкция подвеса должна обеспечивать удобство закрепления и равномерность катафореза. Число точек контакта подвеса с изделием выбирается рационально, что обеспечивает прохождение тока и равномерную толщину плёнки. Подвесы изготавливаются из материалов с хорошей электропроводностью, налипшее покрытие регулярно удаляется. Плотность загрузки оптимизируется при условии сохранения качества, что повышает выход с одной ванны.
Управление рабочим раствором и толщиной покрытия
На толщину и внешний вид влияют параметры рабочего раствора: содержание сухого остатка, pH, температура и электропроводность. Система оснащается контурами циркуляции, фильтрации и терморегулирования, раствор регулярно анализируется и корректируется. Напряжение и ток задаются по изделию, толщина контролируется измерением в потоке и периодическим отбором проб. Система ультрафильтрации возвращает промывную воду, сокращая сброс сточных вод.
Контроль и подтверждение качества
После катафореза отливки проходят контроль толщины покрытия, адгезии, испытания на удар и в солевом тумане. Для чугунных изделий в первую очередь проверяются стойкость в солевом тумане и ударная прочность, для алюминиевых — адгезия. Данные контроля привязываются к номеру изделия и образуют архив качества. Несоответствующие изделия направляются на переделку по регламенту.
Услуги по проекту
Мы выполняем проектирование линии катафореза корпусов двигателей, редукторов и насосов, изготовление оборудования, монтаж, пусконаладку и обучение персонала. Для планирования нужны данные о материале, размерах, объёме выпуска и требованиях к покрытию, на их основе мы проектируем ванны, подвесы, источник питания и экологическое оборудование.
Если вам нужна линия катафореза корпусов электродвигателей, редукторов и насосов, обратитесь в Taizhou Yufeng Intelligent Equipment Co., Ltd. за технической оценкой.
Смотрите также
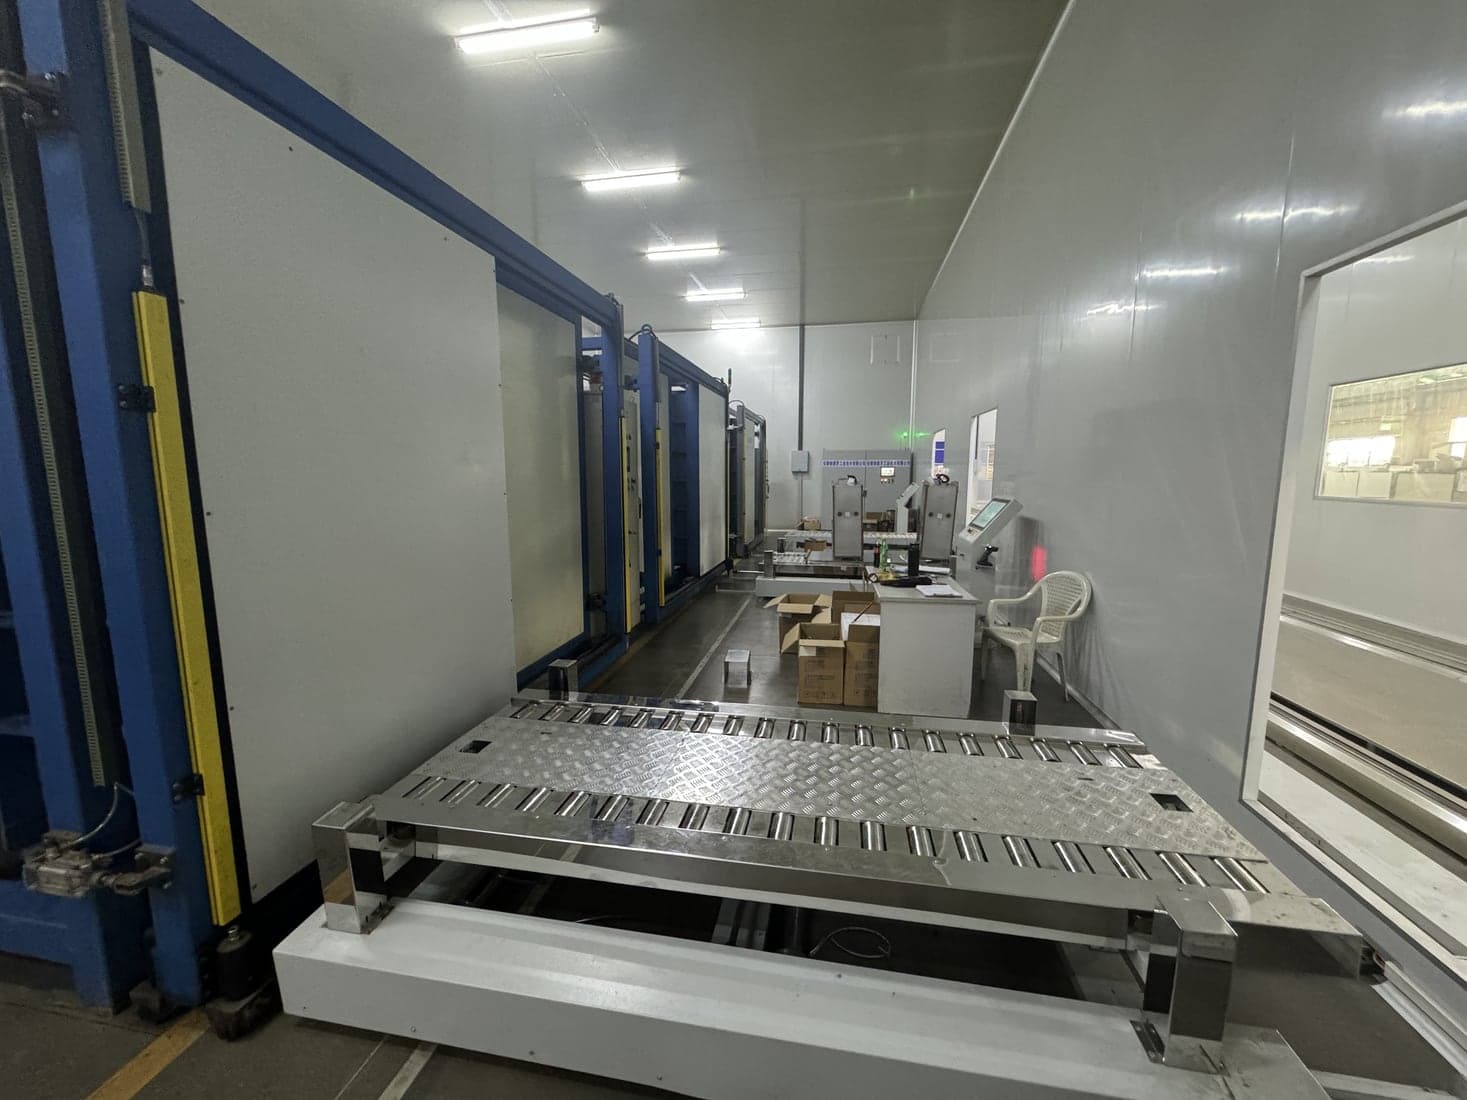
Кейс: автоматическая линия контроля газовых камер
Изготовление газовых камер среднего напряжения включает контроль механических характеристик и сопротивления цепи, гелиевый течепоиск,…
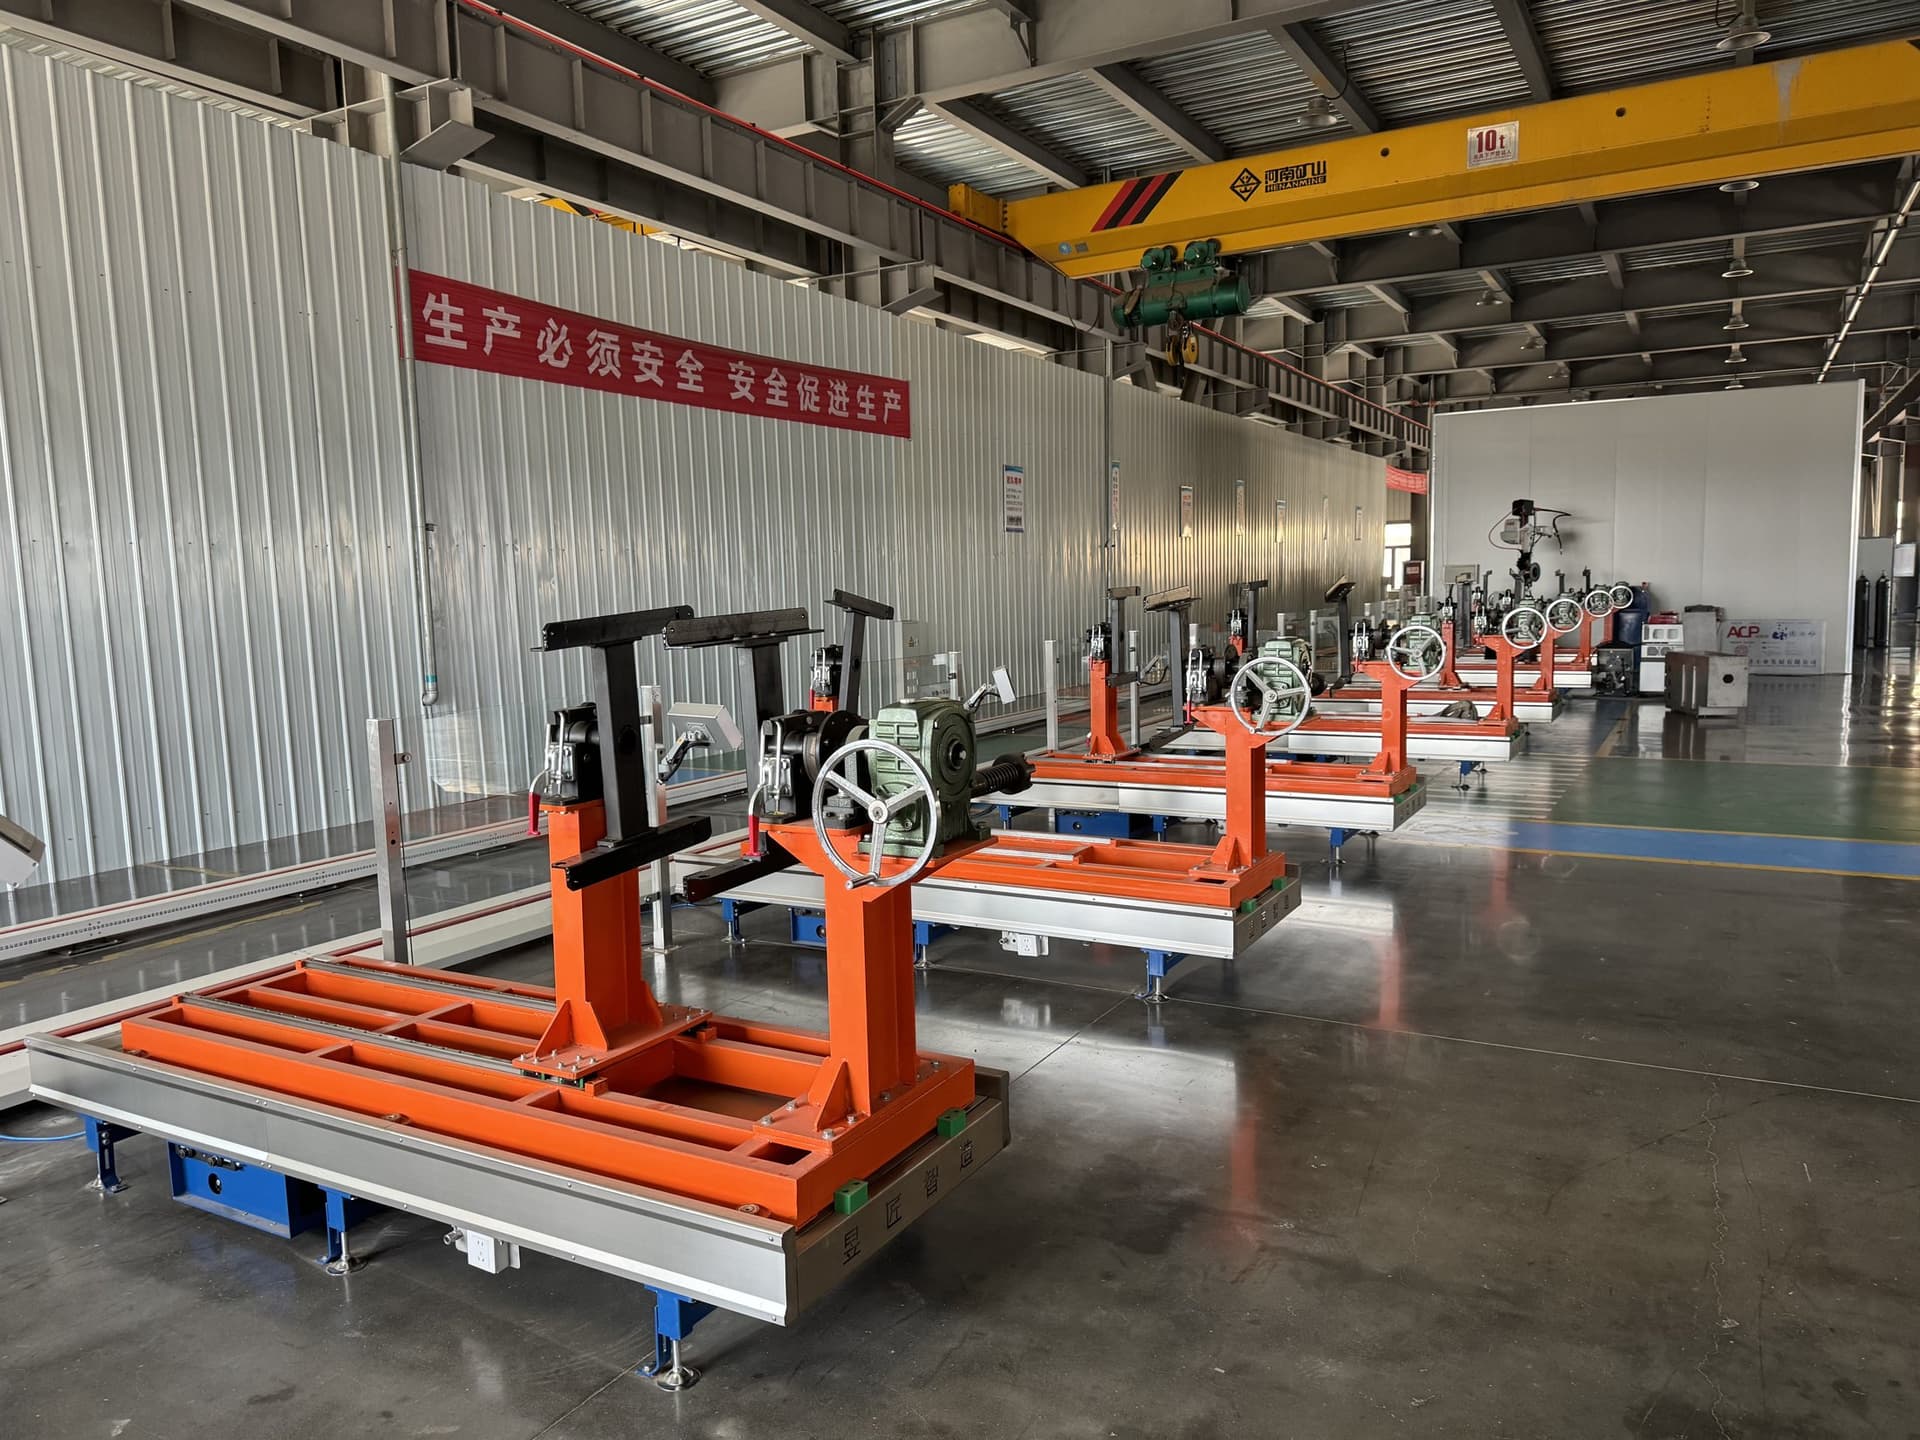
Кейс: линия газовых камер GIS и финальная сборка
Производство газовых камер для GIS включает изготовление корпуса, монтаж проходных изоляторов и изоляционных деталей, кантование, установку…
Кейс: сборка выключателей, чистое помещение и камера ЧР
Сборка выключателей среднего напряжения требует высокой чистоты, а испытания на частичные разряды чувствительны к условиям сборки и порядку…